Os láseres de chapa chaman a atención, pero os tubos son onde se agocha a man de obra de fabricación. Un marco que precisa corenta tubos tradicionalmente precisa corenta cortes de serra, unha sesión de marcado, ducias de buratos perforados, entalladuras fresadas e un axustador que o convenza de que todo estea ben antes de soldalo. Un láser de tubo divide esa cadea en programas e mandriles. Esta guía explica como funcionan as máquinas, que configuración de mandril e capacidade mercar, as características de unión que xustifican o investimento e a aritmética da man de obra que hai detrás do crecemento da categoría.
Por que o corte de tubos é unha máquina independente
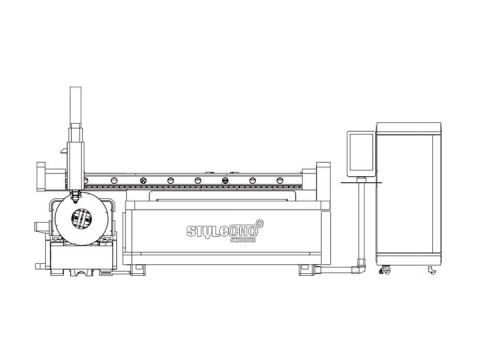
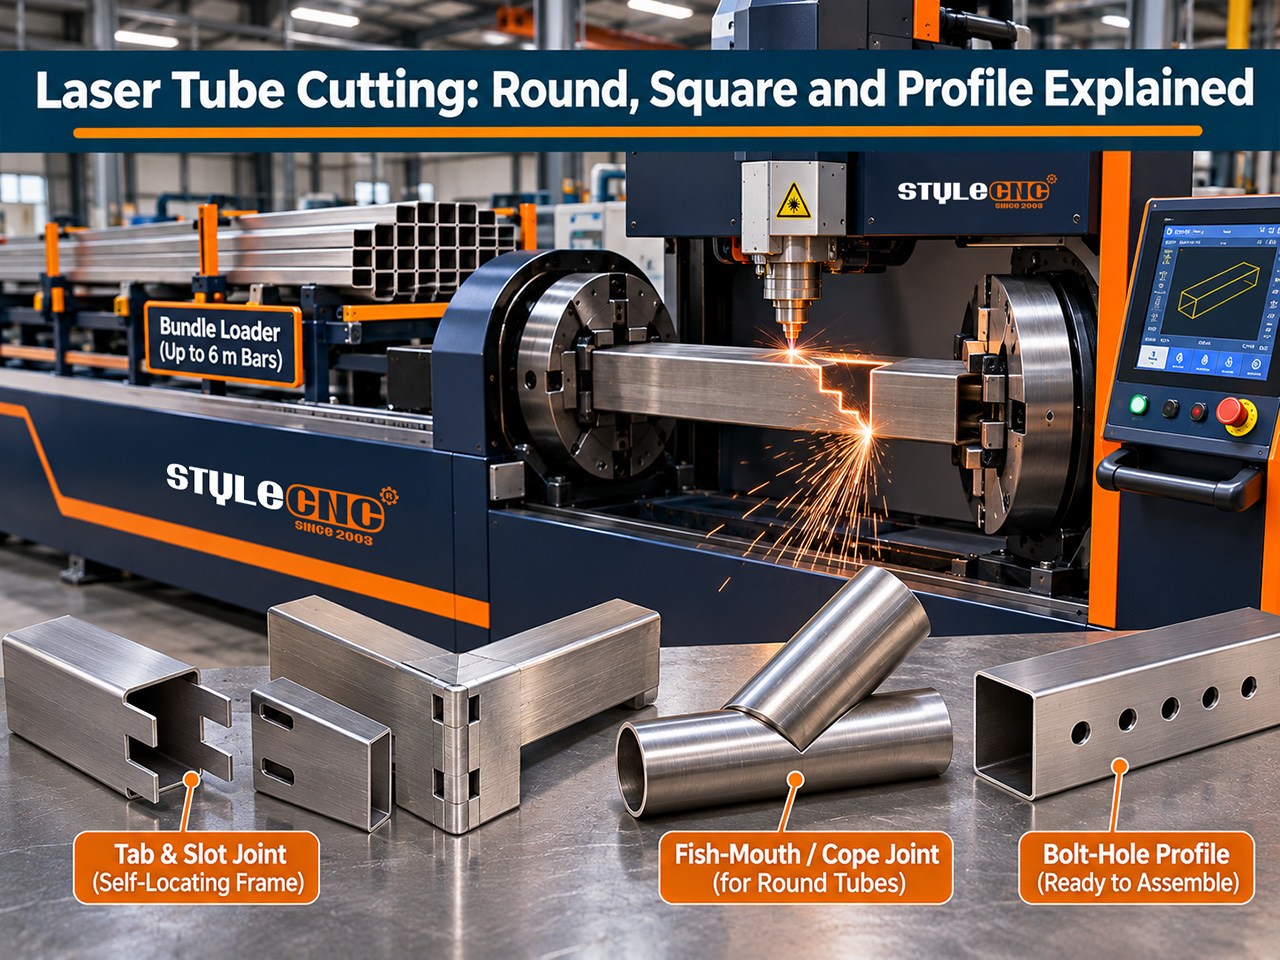
Un láser de tubo non é unha máquina de chapas cun parafuso rotatorio. O material é unha barra longa e pesada que debe xirar con precisión mentres se alimenta axialmente, polo que a arquitectura está construída arredor de mandriles: mordazas motorizadas que agarran, xiran e avanzan o material a través dunha zona de corte fixa. O controlador sincroniza a rotación, o avance e o cabezal de corte para que un contorno poida envolver unha esquina dun tubo cadrado ou espiralar ao longo dun tubo redondo.
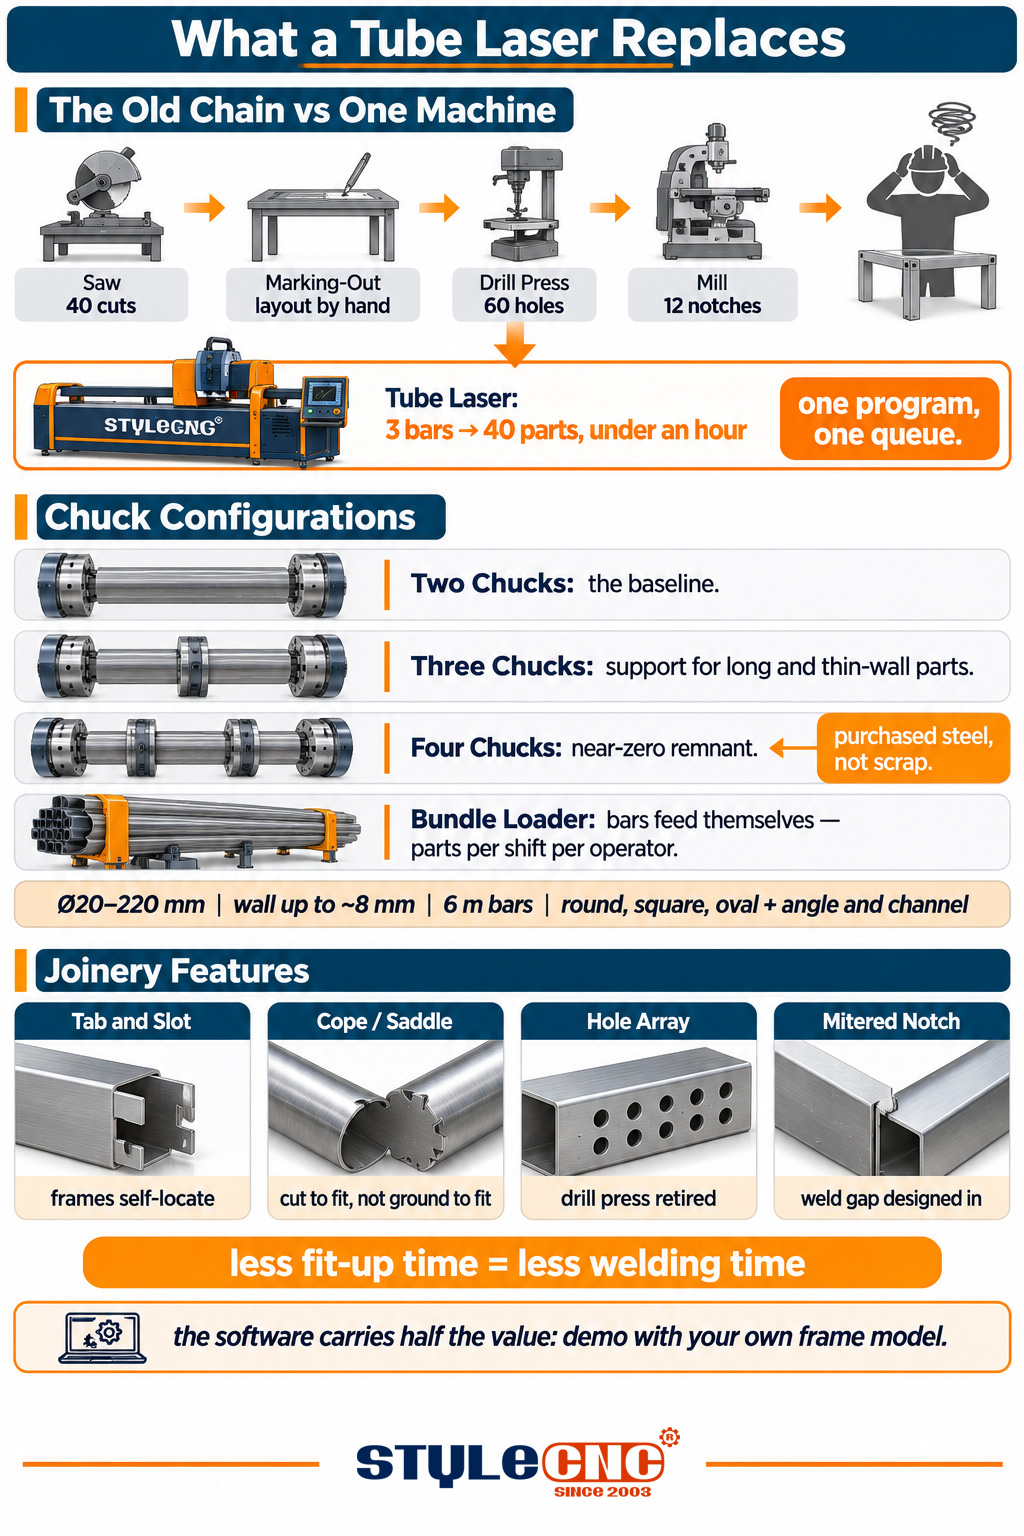
O soporte é o problema silencioso da enxeñaría. Unha barra de 6 metros azouta e cede se só se agarra polos seus extremos, e o grosor da parede tan lixeiro como o dun tubo de valado abólase baixo unha suxeición descoidada, razón pola cal o número de mandriles e o deseño do soporte separan as clases de máquinas:
| configuración | O que engade | mellor para | Medición |
|---|---|---|---|
| 2 mandriles | A liña base: o mandril dianteiro alimenta e xira, o mandril traseiro agarra o material | Fabricación xeral en tamaños e lonxitudes de tubos comúns | Remanente máis curto que deixa a máquina por barra |
| 3 mandriles | Un mandril central sostén o tubo a través da zona de corte | Pezas máis longas, paredes finas e un control de restos máis axustado | Vibración e calidade de corte preto dos extremos da barra |
| 4 mandriles | Soporte completo ao longo da barra con deseños case sen restos | Talleres de produción onde o rendemento material é diñeiro | Lonxitude utilizable cortada de cada barra comprada |
| Paquete de carga automática | Unha cremalleira introduce barras e saen pezas sen un operador no mandril | Produción sen luces e de alto volume | Pezas por quenda por operario |
A lonxitude sobrante merece a atención que lle presta a mesa. Cada barra remata cun trozo que os mandriles non poden superar, e en miles de barras ese trozo é aceiro comprado no colector de chatarra. Os deseños que cortan o sobrante a uns poucos centímetros, ou case a cero en máquinas de 4 mandriles, compensan discretamente a súa prima no rendemento do material.
Capacidade: Diámetro, Parede e Lonxitude
⦿ Rango de diámetros: as máquinas convencionais cobren aproximadamente de 20 a 220 mm en seccións redondas, cadradas, rectangulares e ovaladas; os modelos pesados esténdense moito máis alá para traballos estruturais.
⦿ Grosor da parede: ata uns 8 mm en configuracións típicas, fixado pola potencia do láser; as paredes máis grosas requiren unha maior potencia.
⦿ Lonxitude do stock: as máquinas estándar cargan barras de 6 m, con opcións de bancada máis longa; a lonxitude da peza está limitada polo lado de descarga da máquina.
⦿ Perfis máis alá do tubo: moitas máquinas tamén cortan barras angulares, de canle e planas, o que amplía o traballo que unha soa máquina pode cotizar.
Axusta a capacidade ao catálogo, non ao folleto: a máquina debe abarcar a sección normal máis grande con espazo de suxeición de sobra, e a potencia do láser debe transportar a parede máis grosa á velocidade de produción. A relación entre a potencia e o grosor é a mesma que se documenta no guía de espesor, velocidade e potencia de corte con láser de fibra, aplicado ao grosor da parede en lugar de á placa.
Paredes delgadas e seccións cosméticas
Dous detalles de capacidade separan as máquinas axeitadas das frustrantes. Os tubos de parede fina, comúns en mobles e expositores, amólanse baixo mordazas agresivas e quéimanse con parámetros descoidados, polo que o control da presión de suxeición e os axustes de parede fina probados importan máis que a capacidade total. As seccións estéticas, o aceiro inoxidable pulido e os tubos preacabados necesitan cubertas e soportes de mordazas que non se raien; pide que se desprenda unha peza pulida da máquina, non só aceiro doce.
Características da carpintería: o verdadeiro punto de venda
O corte a medida é o de menos do que fai a máquina. As características que cambian un negocio de fabricación son as que se cortan no tubo:
⦿ Pestanas e ranuras: elementos de acoplamento que colocan as pezas unhas contra as outras, de xeito que un marco se autoensámble en cadrado e as marcas do instalador desaparecen.
⦿ Capas e selas: perfís en forma de boca de peixe onde un tubo se une a outro, cortados para encaixar en vez de esmerilados para encaixar.
⦿ Buracos e matrices: patróns de parafusos e buratos de ferraxe colocados polo programa, substituíndo a columna de furadeira e os seus erros de deseño.
⦿ Entalladuras e ingletes: unións de esquina cortadas en ángulo co espazo de soldadura deseñado.
Os talleres describen o efecto augas abaixo do mesmo xeito: o tempo de soldadura diminúe porque o tempo de axuste diminúe e a calidade aumenta porque as pezas só poden ensamblarse nun sentido. Para as unións que requiren unha preparación completa da soldadura nos extremos dos tubos, o paso adiante é o 3D máquina de corte de bisel láser para tubos, que engade o corte en bisel angular ao mesmo fluxo de traballo rotatorio.
Bordes listos para soldar e o que vén despois do corte
As pezas de tubos adoitan ir directamente a soldar, e o corte estreito do láser deixa bordos que se soldan sen esmerilar en grosores de parede comúns. Os puntos de perforación e as escorias compórtanse como o fan na chapa: os parámetros axustados manteñen limpo o interior do tubo, o que é importante nas seccións que transportan fluído ou permanecen visibles. Para a produción que non pode tolerar ningunha escoria interior, debata a configuración da boquilla e do gas para o grosor da súa parede durante a demostración en lugar de despois da entrega.
Automatización: Cando o cargador de paquetes paga
Unha máquina de carga manual mantén un operador no extremo do mandril: carga unha barra, executa o programa, colle as pezas, repite. Un cargador automático de feixes apila que funciona: un estante de barras alimenta unha tras outra, as pezas caen a unha cinta transportadora ou a un depósito e o operador convértese nun supervisor de varias máquinas ou nun soldador entre cargas.
A decisión é un limiar de volume. Un taller que corta unhas poucas barras ao día gaña pouco; un taller que executa centos de pezas repetidas gaña a man de obra dun turno e as horas de espera posteriores. Calcula o prezo da cargadora en función do custo da man de obra cargada que substitúe e observa que tamén estabiliza a calidade, porque as barras se alimentan coa mesma orientación e ritmo cada vez.
Quen compra láseres de tubo e que configuración
⦿ Mobles e marcos de exposición: seccións lixeiras, gran cantidade de pezas, pestanas e ranuras por todas partes; unha máquina de 2 ou 3 mandriles cun cargador gaña rápido.
⦿ Equipamento e asentos de fitness: seccións curvas e ovaladas con superficies estéticas; soporte de calidade e material de suxeición sen arañazos.
⦿ Valados, portas e valados: perfís mixtos e ingletes; unha máquina flexible de carga manual cobre toda a variedade.
⦿ Bastidores e patíns de máquinas: seccións cadradas e matrices de parafusos máis pesadas; a capacidade e o grosor da parede definen as especificacións.
⦿ Corte de tubos por contrato: o caso de negocio do servizo, onde un cargador e un deseño con restos case nulos son a marxe.
Os exemplos acabados destas industrias están recollidos no galería de proxectos de máquinas de corte lásere ofrecen unha aprendizaxe máis rápida sobre o aspecto das pestanas, as capas e as matrices nas pezas reais que calquera páxina de especificacións.
O software ten a metade do valor
A biblioteca de carpintería reside no software, polo que avalíaa tan seriamente como o hardware. Importacións de bo software para tubos 3D montaxes e desenvolve as características de cada tubo automaticamente, coloca pestanas e remates desde un menú e aniña pezas ao longo de barras para espremer o resto. Un software débil deixa ao programador debuxando cada muesca a man, o que devolve discretamente o traballo que a máquina aforrou. Solicita que a demostración comece co teu propio modelo de marco, non co ficheiro de mostra do provedor.
As matemáticas laborais para substituír 3 estacións
Tomemos un exemplo ilustrativo de corenta tubos. Tradicionalmente: corenta cortes de serra con manipulación entre eles, marcado, sesenta orificios perforados, unha ducia de entalladuras fresadas e axuste persuasivo na mesa de soldadura; digamos que é un día longo entre 3 máquinas e 2 persoas. Nun láser de tubo, as mesmas corenta pezas saen de 3 barras en menos dunha hora, chegan sen rebarba de erros de deseño por definición e encaixan para soldar.
As horas aforradas son só a metade da conta. As estacións de serra, furadeira e fresadora redúcense a funcións de reserva, o seu espazo de planta regresa e o risco de programación de 3 colas convértese nunha soa cola. Os talleres que cotizan marcos semanalmente descobren que o retorno da inversión da máquina se asemella ao do láser de chapas de hai unha década: o primeiro en moverse nunha rexión gaña traballo no prazo de entrega ata que os veciños se poñen ao día. As configuracións en diferentes capacidades e números de mandril compáranse no cortador de tubos láser de fibra páxina, xunto coa máis ampla gama de máquinas de corte por láser de fibra.
Lista de verificación do comprador
✔ Liste as súas seccións: diámetro maior e menor, parede máis grosa e parte máis longa, coa altura libre de suxeición.
✔ Escolla o número de mandriles segundo a lonxitude da peza, a delicadeza da parede e o valor que ten para vostede o rendemento remanente.
✔ Confirma a biblioteca de ensamblaxe: pestanas, ranuras, remates e ingletes programados no software, non prometidos no folleto.
✔ Decide o cargador segundo o reconto diario de barras e deixa espazo para el mesmo se chega máis tarde.
✔ Corta o teu propio kit de cadro na demostración e soldao; o axuste di a verdade.
Substitúe a serra, a furadeira e a fresadora por un só programa
Compare as configuracións de mandril, as capacidades e os cargadores de feixes no máquina de corte de tubos con láser de fibrae obtén un orzamento gratuíto axeitado para as túas seccións, grosores de parede e volumes de pezas.