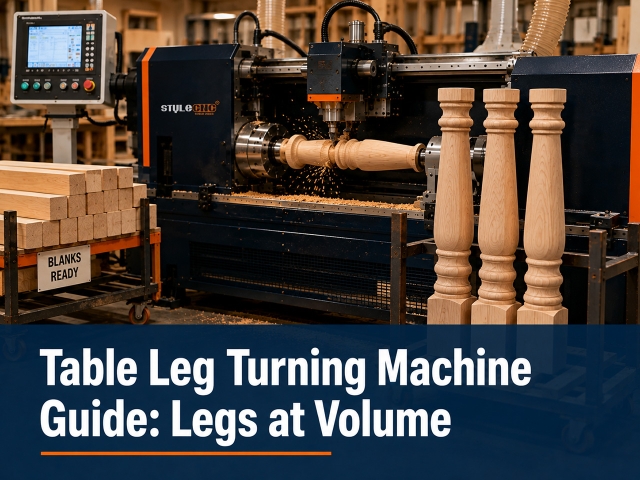
Guía da máquina torneadora de patas de mesa: Patas a volume | STYLECNC
2026-10-10Lectura de 5 minutosBy Jimmy

Guía da máquina torneadora de patas de mesa: Patas a volume | STYLECNC

Un torno para patas de mesa é un torno CNC para madeira configurado para a produción de patas de mobles: converte pezas en bruto cadradas de madeira dura en patas cónicas, perfiladas ou talladas a partir dun contorno debuxado, producindo unha pata cada poucos minutos con todas as patas do conxunto idénticas. As cónicas lisas funcionan en máquinas dun só eixe, os perfís torneados en un ou dous eixes e as patas acanaladas ou torcidas necesitan unha máquina de 4 eixes cun mandril de tallado.
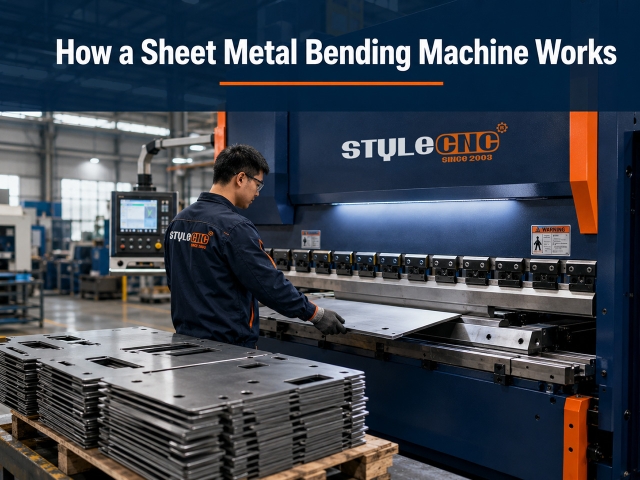
Como funciona unha máquina de dobrar chapas metálicas | STYLECNC
2026-09-28Lectura de 5 minutosBy Hattie

Como funciona unha máquina de dobrar chapas metálicas | STYLECNC

Unha máquina curvadora de chapas metálicas forma perfís angulares de metal plano premendo un punzón nun dado ou dobrando a chapa arredor dun bordo fixado. Na produción, a curvatura é a segunda metade dun fluxo de traballo de corte e logo curvatura: unha máquina láser ou de plasma corta primeiro pezas planas precisas e, a continuación, a máquina curvadora dálle forma de pezas acabadas.

Guía da máquina torneadora de patas de mesa: Patas a volume | STYLECNC
2026-09-11Lectura de 5 minutosBy Nicole

Guía da máquina torneadora de patas de mesa: Patas a volume | STYLECNC

Un torno para patas de mesa é un torno CNC para madeira configurado para a produción de patas de mobles: converte pezas en bruto cadradas de madeira dura en patas cónicas, perfiladas ou talladas a partir dun contorno debuxado, producindo unha pata cada poucos minutos con todas as patas do conxunto idénticas. As cónicas lisas funcionan en máquinas dun só eixe, os perfís torneados en un ou dous eixes e as patas acanaladas ou torcidas necesitan unha máquina de 4 eixes cun mandril de tallado.
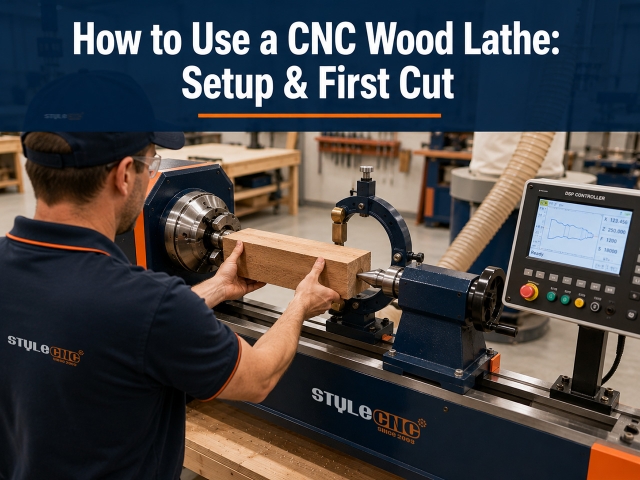
Como usar un torno de madeira CNC: configuración e primeiro corte | STYLECNC
2026-09-09Lectura de 5 minutosBy Christina

Como usar un torno de madeira CNC: configuración e primeiro corte | STYLECNC

Para usar un torno de madeira CNC: prepare unha peza en bruto recta e cadrada lixeiramente máis longa que a peza, suxeitádea entre o mandril de accionamento e o centro da contrapunta, coloque a luneta debaixo de calquera sección delgada, cargue ou debuxe o semiperfil no controlador, execute unha pasada de desbaste para redondear a peza en bruto e, a seguir, unha pasada de acabado ao longo da curva programada. A maioría dos problemas débense á calidade da peza en bruto, ao soporte ou ao estado da lámina en lugar de ao programa.

Guía de asistencia de aire láser: que é, configuracións e gases de asistencia
2026-09-07Lectura de 5 minutosBy Carrie

Guía de asistencia de aire láser: que é, configuracións e gases de asistencia

A asistencia de aire empurra un fluxo de gas a través da boquilla do láser cara ao punto de corte. Elimina o fume e os residuos fundidos, protexe a lente, suprime as chamas e afia a calidade dos bordos. Presións iniciais típicas: de 0.2 a 1 bar para gravado, de 1 a 3 bar para CO2 corte e de 6 a 16 bar para gases de corte de fibra metálica.

Guía de prensas plegadoras CNC: hidráulicas vs. servoeléctricas | STYLECNC
2026-09-03Lectura de 6 minutosBy Stephen

Guía de prensas plegadoras CNC: hidráulicas vs. servoeléctricas | STYLECNC

Unha prensa dobradora CNC dobra chapa metálica presionando un punzón superior contra unha matriz inferior baixo control informático. Os modelos hidráulicos son axeitados para chapas grosas e alta tonelaxe, mentres que os modelos servoeléctricos ofrecen unha maior precisión e un consumo de enerxía do 50 ao 70 por cento menor en chapas delgadas. Adapta o tipo de accionamento ao grosor do material, á tolerancia da peza e ao volume de dobrado diario.

Guía do torno de madeira CNC: número de eixes e opcións de fuso | STYLECNC
2026-09-02Lectura de 6 minutosBy Jimmy

Guía do torno de madeira CNC: número de eixes e opcións de fuso | STYLECNC

Un torno CNC para madeira converte automaticamente materiais cadrados ou redondos en perfís acabados, trazando un debuxo CAD en lugar dunha gubia manual ou dun modelo físico. O número de eixes decide a capacidade: as máquinas dun eixe e dobre producen mandrinas redondas rapidamente, mentres que as máquinas de 4 eixes cun mandrina de tallado engaden estrías, espirais e tallado de superficies no mesmo ciclo.

Os gravadores láser precisan ventilación? Guía de extracción de fumes
2026-08-26Lectura de 5 minutosBy Evelyn

Os gravadores láser precisan ventilación? Guía de extracción de fumes

Si. Cada traballo con láser libera partículas finas e gases, polo que a ventilación é obrigatoria, non opcional. Podes canalizar a carcasa cara ao exterior a través dunha condución selada ou recircular a través dun extractor de fumes filtrado con HEPA e etapas de carbón activado. Calcula o fluxo de aire do volume da carcasa: aproximadamente 150 CFM para equipos de escritorio e de 300 a 500 CFM para armarios. CO2 máquinas.

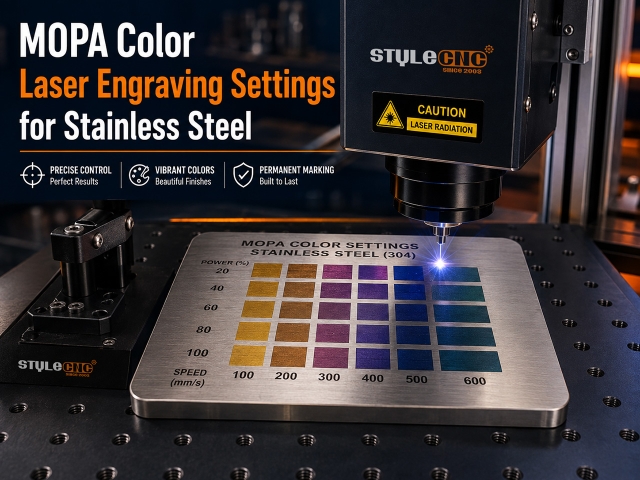
Configuración de gravado láser a cor MOPA para aceiro inoxidable
2026-08-24Lectura de 5 minutosBy Charles

Configuración de gravado láser a cor MOPA para aceiro inoxidable

Os láseres de fibra MOPA colorean o aceiro inoxidable facendo medrar unha fina película de óxido cuxo grosor curva a luz nunha tonalidade. Nunha 20W fonte, o ouro comeza preto dos 550 mm/s a 230 kHz con pulsos curtos, mentres que o azul intenso se sitúa preto dos 250 mm/s a 80 kHz con pulsos longos. Os valores exactos son específicos da máquina, polo que primeiro executa unha matriz de proba de cor.

Materiais que nunca debes cortar con láser (usa estes no seu lugar)
2026-08-21Lectura de 6 minutosBy Charles

Materiais que nunca debes cortar con láser (usa estes no seu lugar)

Nunca cortes con láser: PVC e vinilo (liberan gas cloro que se converte en ácido clorhídrico), ABS (emite cianuro de hidróxeno), HDPE (prende lume e fúndese), policarbonato groso (descolora e queima), PTFE/teflón (compostos de flúor tóxicos), fibra de vidro e materiais compostos epoxi (fumes de resina tóxica), coiro curtido ao cromo (fumes de cromo canceríxeno) e calquera plástico non identificado. Existen alternativas seguras para todos eles, como o acrílico fundido e o coiro curtido vexetal.

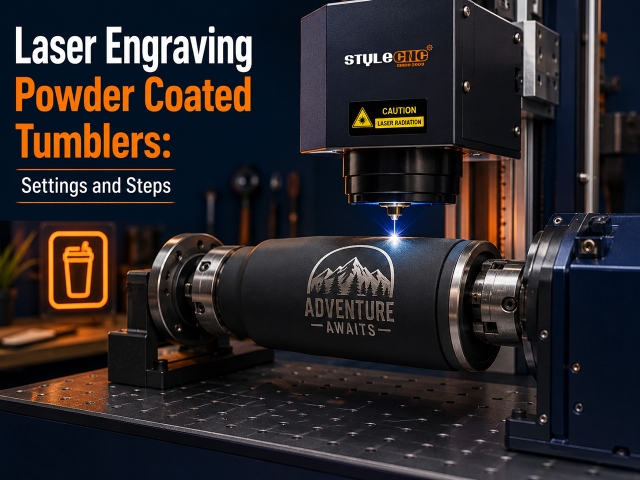
Vasos con revestimento en po para gravado láser: configuración e pasos
2026-08-21Lectura de 5 minutosBy Stephen

Vasos con revestimento en po para gravado láser: configuración e pasos

Os vasos con revestimento en po gravan mediante ablación do revestimento para revelar o aceiro inoxidable brillante que hai na parte inferior. Puntos de partida: a 30W A fibra ten unha velocidade de entre 600 e 900 mm/s a un 50 e un 70 por cento, 60W CO2 Funciona de 300 a 400 mm/s a un 20 a 35 por cento, sempre nun eixe rotatorio co foco fixado no vértice da curva.

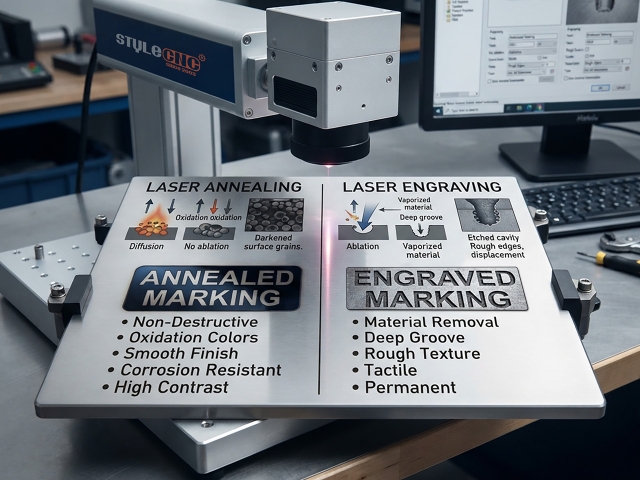
Recocido láser vs. gravado en aceiro inoxidable
2026-08-21Lectura de 5 minutosBy Carrie

Recocido láser vs. gravado en aceiro inoxidable

O recocido láser quenta o aceiro inoxidable ata que se forma un óxido escuro e liso, sen eliminar nada e deixando intacta a resistencia á corrosión, mentres que o gravado corta unha profundidade medible e o gravado interponse no medio. Nun 30W fonte de fibra, o recocido comeza preto de 150 mm/s a un 50 a un 70 por cento, de 40 a 60 kHz, co feixe desenfocado de 1 a 3 mm.

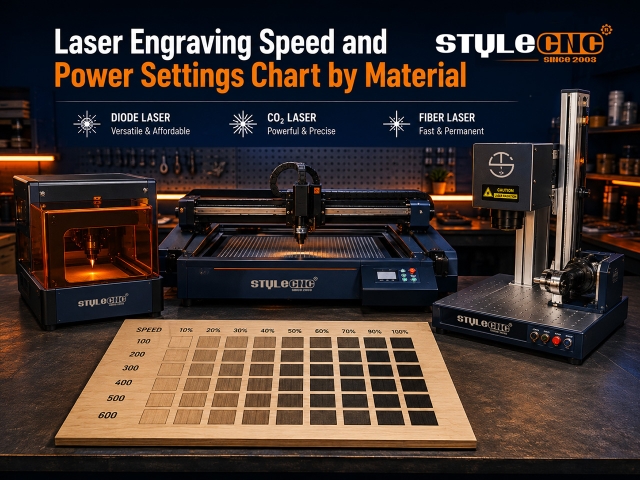
Táboa de configuración de velocidade e potencia de gravado láser por material
2026-08-20Lectura de 5 minutosBy Evelyn

Táboa de configuración de velocidade e potencia de gravado láser por material

A configuración do gravado láser depende do tipo de láser, da potencia nominal e do material. Puntos de partida típicos: os láseres de díodo gravan madeira a 3000 a 6000 mm/min e cunha potencia do 40 ao 70 %, CO2 Os láseres funcionan de 300 a 500 mm/s a un 12 a un 25 por cento, e os láseres de fibra marcan metal a 300 a 900 mm/s. Confirme sempre os valores cunha pequena grella de proba antes da produción.

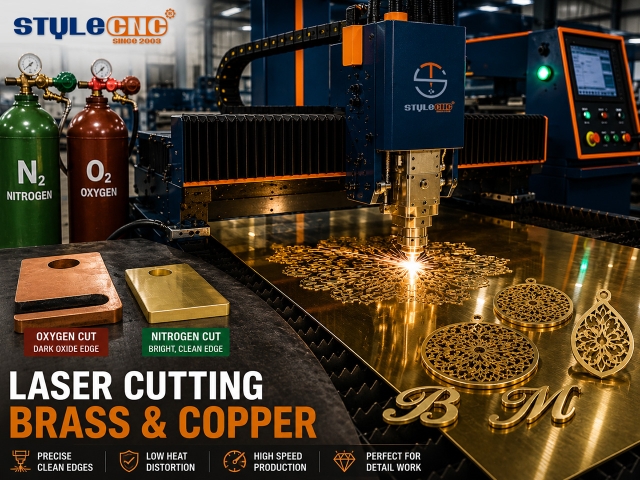
Podes cortar latón e cobre con láser? Guía de metais reflectantes
2026-08-18Lectura de 5 minutosBy Jimmy

Podes cortar latón e cobre con láser? Guía de metais reflectantes

O latón e o cobre encabezan todas as listas de metais que combaten o láser. O cobre sólido reflicte aproximadamente o 95 % do feixe dun láser de fibra, o latón non se queda atrás e ambos os dous levaban advertencias nos manuais das fontes láser. Con todo, os estudos de xoiería cortan láminas de latón a diario e as fábricas de barras colectoras cortan cobre por toneladas. Esta guía explica o que cambiou, onde reside o risco real, a potencia mínima que fai que cada metal sexa práctico e a estratexia de gas contraintuitiva que os separa.

Corte por láser de MDF vs. madeira contrachapada: cal é a mellor táboa?
2026-08-14Lectura de 5 minutosBy Nicole

Corte por láser de MDF vs. madeira contrachapada: cal é a mellor táboa?

MDF e madeira contrachapada son as 2 táboas cada unha CO2 O propietario dun láser busca primeiro, e os foros están cheos da mesma discusión sobre cal merece a cama. Ambos cortan ben coa configuración correcta e ambos teñen un modo de fallo, o outro non: o MDF carbonízase escuro e desprende fume duro, mentres que a madeira contrachapada oculta liñas de cola e ocos que ningún ficheiro de parámetros pode predicir. Esta guía establece a elección por proxecto, coas diferenzas de carbonización, cola, fume e configuración que realmente a deciden.

É seguro cortar o aceiro galvanizado con láser? Guía de fumes de zinc
2026-08-13Lectura de 5 minutosBy Hattie

É seguro cortar o aceiro galvanizado con láser? Guía de fumes de zinc

Si, o corte con láser de aceiro galvanizado é seguro cando a máquina ten unha extracción de fumes e unha filtración axeitadas; non é seguro sen elas. O revestimento de zinc vaporízase en fumes de óxido de zinc que causan febre dos fumes metálicos se se inhalan, polo que unha máquina pechada cun sistema de extracción e filtro de alto fluxo, mantido por debaixo do límite da OSHA de 5 mg/m3 de óxido de zinc, é o requisito decisivo. Nunca cortes galvanizado nun espazo sen ventilación.

Que é o aluminio lingote? Guía de mecanizado CNC
2026-08-11Lectura de 7 minutosBy Jimmy

Que é o aluminio lingote? Guía de mecanizado CNC

A palabra "lingote" úsase como un distintivo de calidade: rodas de lingote, colectores de admisión de lingote, fundas de teléfono de lingote, lingote de todo. O marketing ampliou o termo tanto que a maioría dos compradores, e moitos maquinistas afeccionados, non poden dicir con precisión o que significa. Esta guía corrixe iso. Define o lingote fronte ao material fundido e forxado, explica por que lles importa aos maquinistas, compara as 2 calidades que dominan os talleres de afeccionados e profesionais (6061 e 7075) e repasa os conceptos básicos de avance e velocidade para cortar aluminio de lingote nunha fresadora ou nun enrutador CNC compatible con aluminio.

Nitróxeno vs. osíxeno vs. aire: Guía de gases de asistencia para corte por láser
2026-08-10Lectura de 5 minutosBy Christina

Nitróxeno vs. osíxeno vs. aire: Guía de gases de asistencia para corte por láser

O gas auxiliar é o maior custo operativo na maioría dos láseres de fibra despois da electricidade, e o menos examinado. Os talleres herdan o hábito de usar o gas coa máquina, lévana funcionando durante anos e nunca fan os cálculos sobre se a vantaxe superior do nitróxeno, a velocidade do osíxeno ou o custo case nulo do aire realmente se axustan ás pezas que saen á venda. Esta guía é o marco de decisión: o que fai cada gas, unha comparación da calidade da vantaxe entre aceiro doce, inoxidable e aluminio, os cálculos do custo por peza e os números de presión por espesor.

Corte láser de aluminio: problemas, solucións e límites de grosor
2026-08-08Lectura de 7 minutosBy Charles

Corte láser de aluminio: problemas, solucións e límites de grosor

O aluminio é, ao mesmo tempo, un dos metais que máis se cortan con láser na industria e o que xera máis problemas. Reflicte o raio que se supón que o debe fundir, extrae a calor do corte máis rápido que case calquera outro metal de enxeñaría e produce unha escoria pegañenta no bordo inferior na que os cortadores de aceiro nunca teñen que pensar. Esta guía explica por que o aluminio loita contra o láser, repasa os 4 problemas que explican case todos os cortes de aluminio defectuosos e proporciona as cifras de grosor por potencia que separan as afirmacións de mercadotecnia do que unha máquina corta limpamente na produción.

Guía salarial de programador CNC por país e experiencia
2026-08-06Lectura de 7 minutosBy Jimmy

Guía salarial de programador CNC por país e experiencia

A programación CNC é un dos poucos oficios cualificados nos que un técnico sen unha titulación de 4 anos pode alcanzar un salario de seis cifras. O camiño de operador a programador e a programador principal ten niveis salariais claramente documentados, e a demanda segue mellorando a medida que a relocalización da fabricación choca cun grupo cada vez menor de programadores cualificados. Esta guía abrangue exactamente o que gañan os programadores CNC por nivel de experiencia e por país, o que impulsa as diferenzas salariais e a folla de ruta de habilidades que che permite ascender na escala máis rápido.

  • 1
  • 2
  • 3
  • >
  • Mostrando 215 Elementos activados 11 páxinas