Que é o mecanizado CNC con IA?
RESPOSTA RÁPIDA
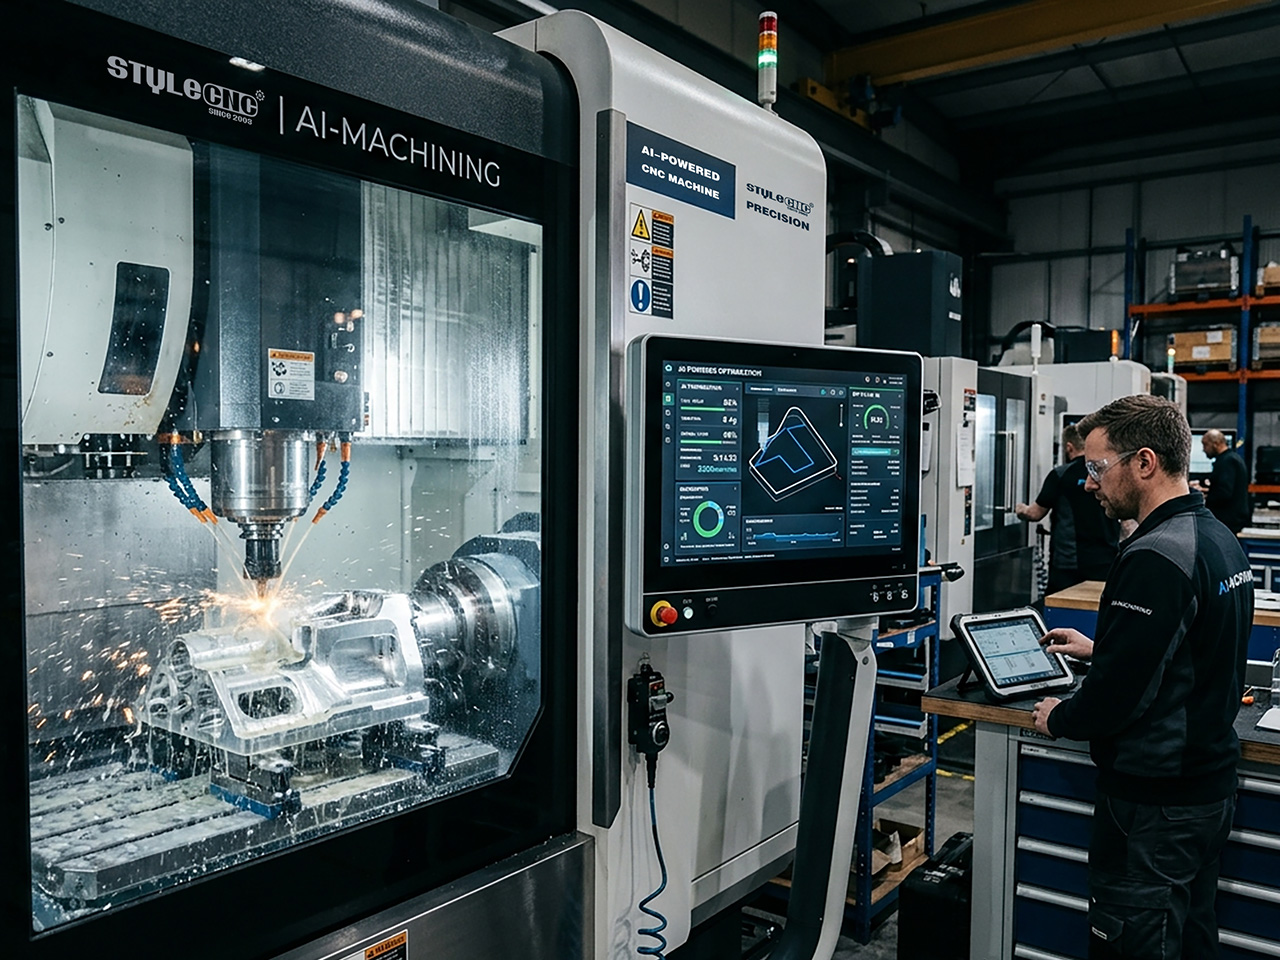
O mecanizado CNC con tecnoloxía de IA emprega a intelixencia artificial e a aprendizaxe automática para que unha máquina CNC se autooptimice. Os sensores transmiten datos en directo sobre vibracións, carga do fuso, temperatura e desgaste das ferramentas a algoritmos que axustan os avances, as velocidades e as traxectorias das ferramentas en tempo real, predicen os fallos antes de que ocorran e inspeccionan as pezas mediante visión por computador.
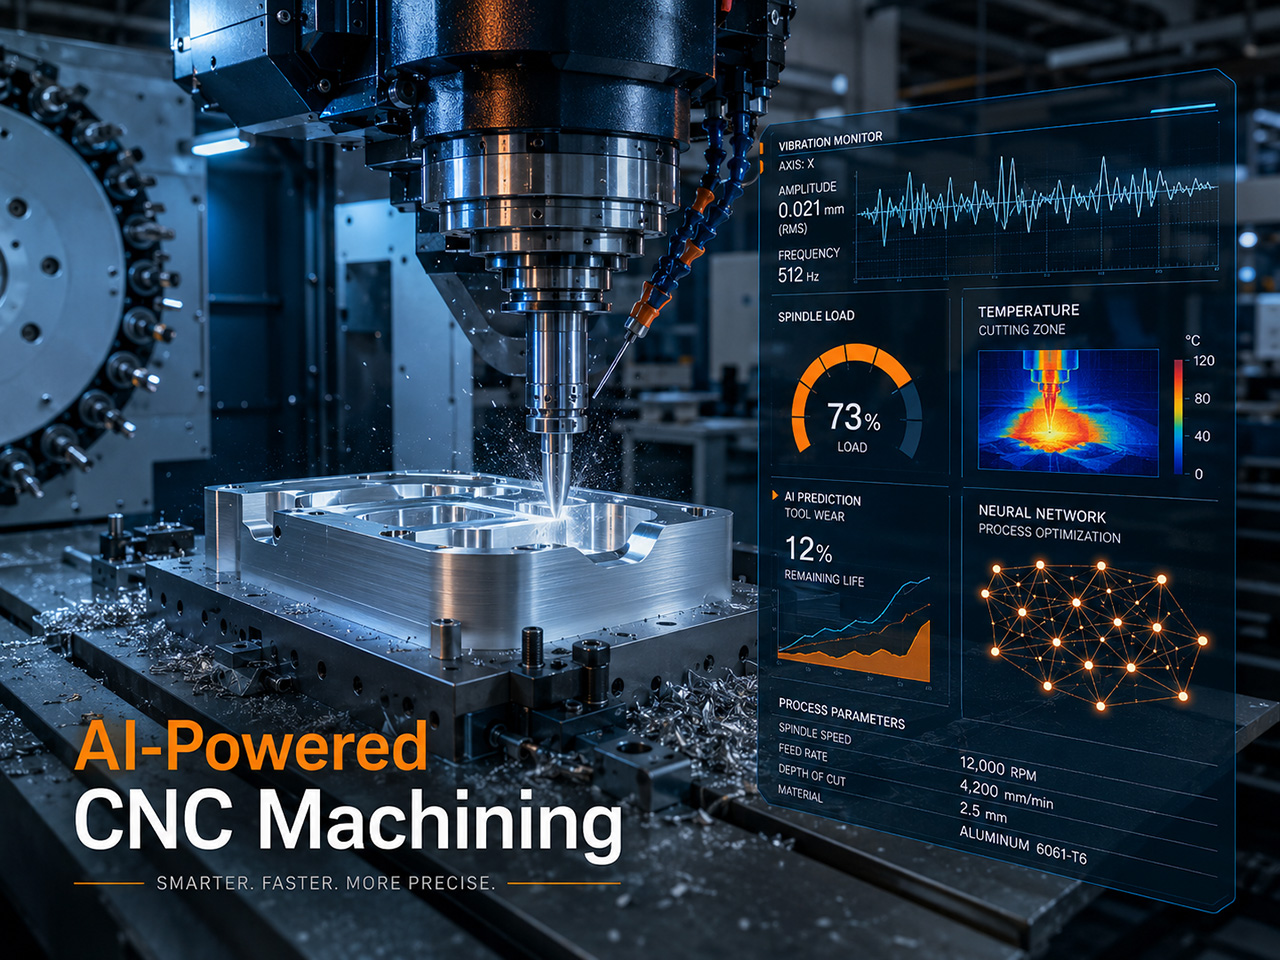
Tradicional Mecanizado CNC é determinista. O código G dita cada movemento e a máquina segue. O mecanizado CNC con tecnoloxía de IA engade unha capa de retroalimentación. Os sensores miden continuamente o que está a suceder na vangarda, os modelos de aprendizaxe automática comparan as lecturas cos patróns históricos e o sistema de control realiza microaxustes para manter o corte na xanela óptima. Isto combina 3 categorías tecnolóxicas que antes estaban separadas: control de procesos en tempo real, fabricación asistida por ordenador e inspección de calidade. O resultado é unha máquina que se comporta menos como un robot e máis como un maquinista experimentado que nunca se cansa, nunca perde a concentración e aprende de cada traballo.
A tecnoloxía está o suficientemente madura como para deixar de ser unha novidade nos talleres de CNC industriais. A asistencia da IA aparece en software CAM como Autodesk Fusion 360 e Mastercam, en controladores de Siemens, Fanuc e os principais construtores asiáticos, e en plataformas de automatización independentes destinadas á elaboración de orzamentos e á programación de fluxos de traballo. A cuestión para a maioría dos talleres non é se considerar a IA, senón onde aplicala primeiro.
Como funciona a IA no mecanizado CNC: o bucle de datos de 5 pasos
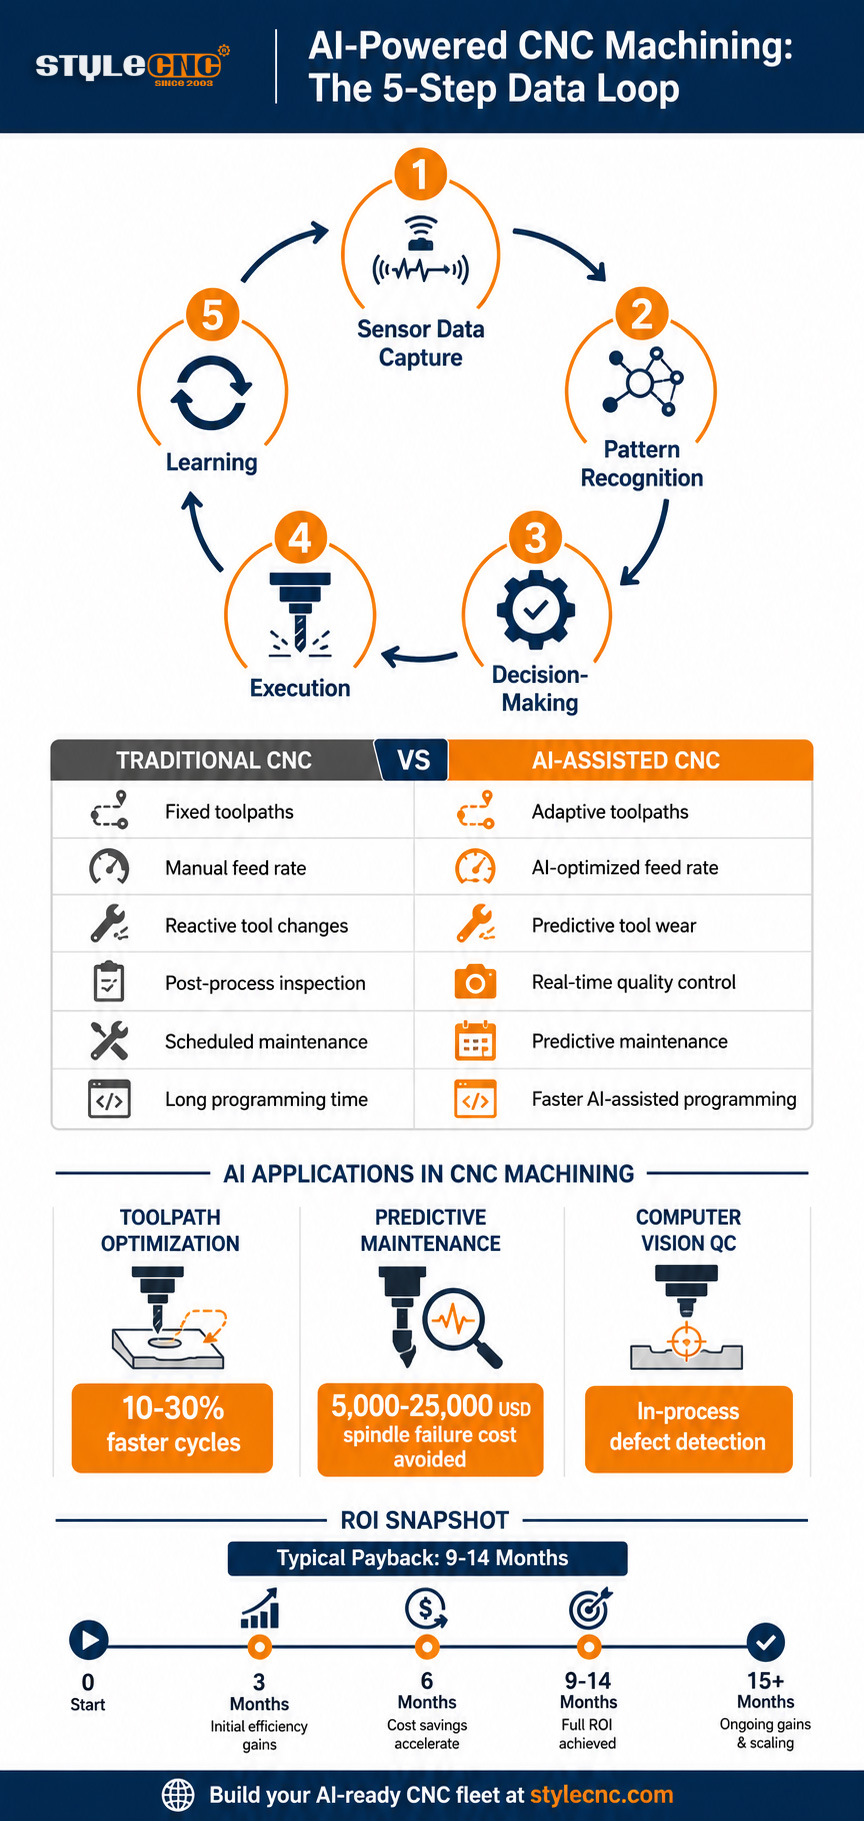
O mecanizado CNC con tecnoloxía de IA segue un proceso de bucle pechado que se repite miles de veces por segundo durante un corte:
1. Captura de datos de sensores. Os sensores de vibración, os monitores de corrente do fuso, as sondas de emisión acústica, as cámaras térmicas e as cámaras ópticas de alta resolución transmiten datos brutos da máquina a un procesador perimetral.
2. Recoñecemento de patróns. Os modelos de aprendizaxe automática comparan os sinais en directo cos patróns de ciclos anteriores. A corrente do fuso que sobe lentamente mentres os picos de vibración poden indicar unha fresa de mango que se desgasta; as sinaturas de frecuencia específicas apuntan a vibracións.
3. Toma de decisións. A capa de IA traduce o recoñecemento de patróns en acción. Pode reducir a velocidade de avance nun 18 por cento para reducir a forza, aumentar a velocidade do fuso para romper unha viruta ou pausar o programa para a inspección da ferramenta.
4. Execución. O controlador CNC aplica os novos parámetros en milisegundos, a miúdo a través de canles estándar de anulación da máquina que xa existen nos controladores industriais.
5. Aprendizaxe. Cada corte, cada axuste e cada resultado dunha peza retroalimenta o modelo. Ao longo de miles de traballos, o sistema mellora á hora de predicir que facer a continuación.
Este bucle é o que distingue a mecanización con IA da automatización tradicional. Un estándar Máquina CNC executa un programa fixo. Un sistema con IA executa, observa, axusta e aprende. A diferenza é máis visible en materiais complexos como o titanio, o aceiro para ferramentas endurecido e as aliaxes exóticas, onde pequenas variacións na dureza do material ou no fluxo de refrixerante poden estragar unha peza ou romper unha ferramenta cando os avances e as velocidades son estáticos.
CNC tradicional vs. CNC asistido por IA: unha comparación comparativa
A transición do mecanizado CNC tradicional ao asistido por IA raramente é de todo ou nada. A maioría dos talleres adoptan a IA por capas. A táboa seguinte mostra onde difiren as dúas abordaxes no fluxo de traballo de mecanizado.
| Factor | Mecanizado CNC tradicional | Mecanizado CNC asistido por IA |
|---|---|---|
| Xeración de rutas de ferramentas | CAM manual con tempo significativo de programación | Automatizado e optimizado por ML na xeometría e material do stock |
| Control da velocidade de alimentación | Corrixido polo programa de principio a fin | Adaptativo, axústase á carga do eixo en tempo real |
| Detección de desgaste da ferramenta | Inspección do operador entre ciclos | Monitorización continua mediante corrente e vibración do eixo |
| Control de calidade | CMM posproceso ou inspección visual | Visión por computador e control estatístico de procesos en proceso |
| Enfoque de mantemento | Intervalos programados ou reactivos despois dun fallo | Preditivo baseado no recoñecemento de patróns de sensores |
| Tempo de programación | Horas por peza complexa | Reduciuse entre un 30 e un 40 por cento de media en todo o fluxo de traballo |
| Demanda de habilidade do operador | coñecementos avanzados de programación manual | Cambios cara á supervisión, o axuste e a xestión de excepcións |
| Mellor axuste | Fluxo de traballo manual de mestura alta e baixo volume | Tiros de produción, xeometría complexa, celas sen luces |
A maioría dos talleres comezan cun control adaptativo da velocidade de alimentación nas máquinas existentes e engaden Software CAD / CAM características como o recoñecemento automático de características antes de investir en sistemas de calidade de bucle pechado completo. Esta abordaxe por etapas é importante porque canto máis antiga é unha máquina, máis difícil é adaptala con sensores. Industriais de nivel medio e novos Enrutadores CNC cortadores láser a miúdo envíanse cos paquetes de sensores, conectividade de rede e espazo para o procesador necesarios para admitir o software de IA, razón pola que a idade da frota converteuse nunha cuestión estratéxica para os propietarios de tendas que planifican os próximos 5 anos.
Optimización de traxectorias de ferramentas con IA: avances adaptativos, velocidades e código G
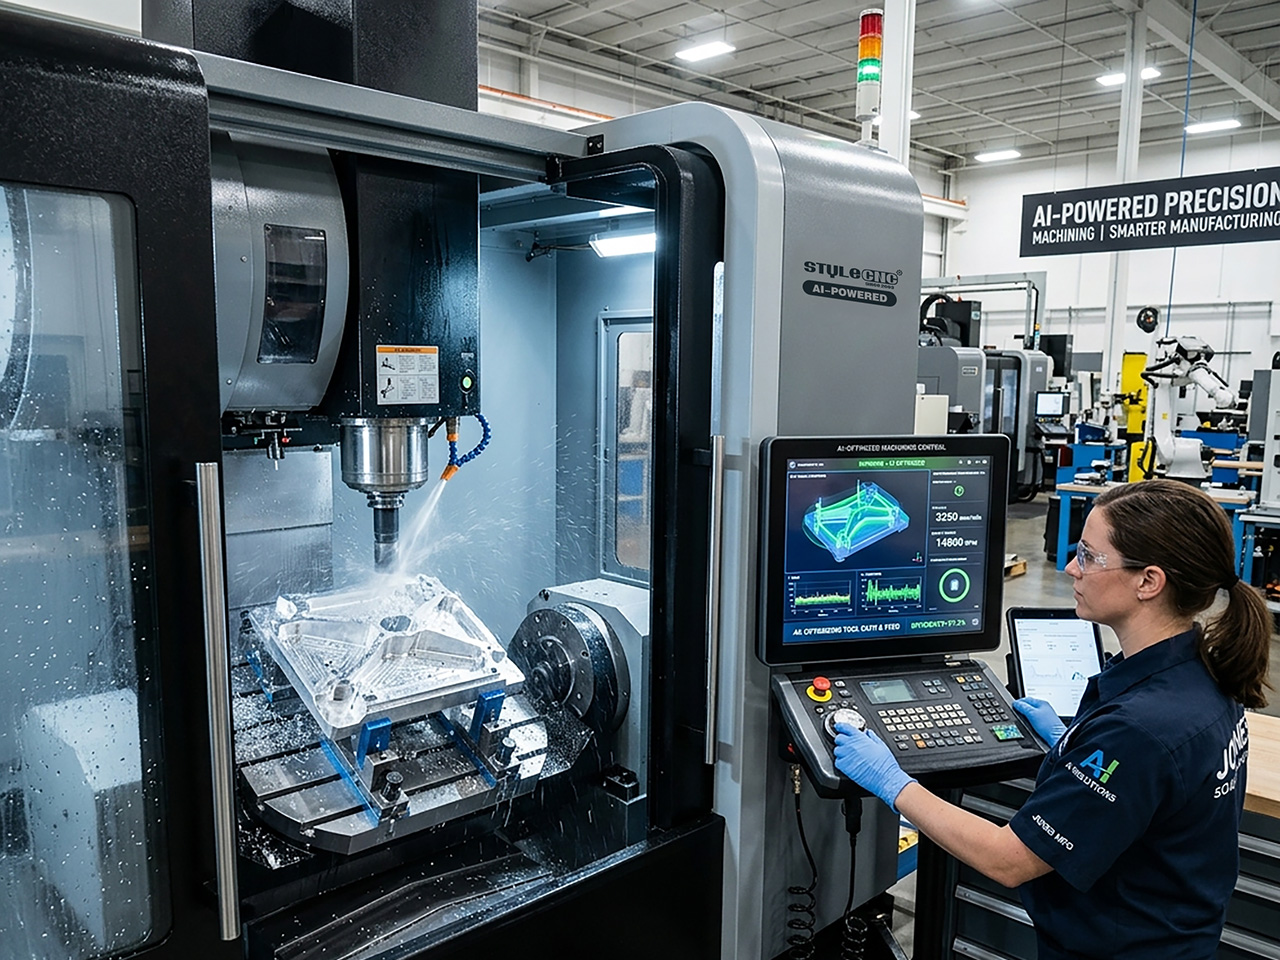
A optimización de traxectorias de ferramentas é o caso de uso da IA máis maduro no mecanizado CNC e o que a maioría dos operadores coñecen primeiro. A tecnoloxía comezou con traxectorias de ferramentas de fresado trocoidal e compensación adaptativa en paquetes CAM, onde os algoritmos manteñen un ángulo de enganche da ferramenta constante en lugar de forzar a fresa cara ás esquinas. A IA engade unha segunda capa de aprendizaxe: en lugar de aplicar un obxectivo de enganche fixo, o software adéstrase con cortes históricos da mesma combinación de material e máquina e recomenda conxuntos de parámetros que anteriormente producían pezas limpas.
En termos prácticos, as plataformas CAM modernas baseadas en IA poden:
✓ Reduce os tempos de ciclo entre un 10 e un 30 por cento de media ao eliminar as retraccións innecesarias das ferramentas e os cortes de aire.
✓ Prolonga a vida útil da ferramenta ata nun 40 por cento grazas á carga de viruta constante e á redución das forzas máximas de corte.
✓ Xerar secuencias completas de traxectorias de ferramentas a partir dun modelo CAD cunha mínima intervención por parte do programador.
✓ Axusta as velocidades de avance dinamicamente en función da carga do fuso en tempo real durante o corte.
✓ Seleccionar estratexias de corte que se axusten á xeometría da peza, incluíndo a limpeza adaptativa e o mecanizado de restos.
Nun fío de Practical Machinist sobre software CAM de IA, os maquinistas en activo sinalaron que as funcións de IA máis útiles ata o de agora son o recoñecemento automático de características, a aprendizaxe dos hábitos do usuario para suxerir os seguintes pasos e a predición de parámetros para ferramentas e materiais que o taller xa usou. O mesmo fío expuxo unha xusta advertencia: a IA non substitúe a experiencia práctica profunda e os operadores que confían cegamente nos sistemas adaptativos poden perder o momento no que o software compensa un problema real de configuración.
É por iso que a maioría dos fluxos de traballo CAM asistidos por IA aínda pasan por un programador que revisa a traxectoria da ferramenta, a aproba e envía o código G á máquina. O papel cambia da xeración manual á verificación, que é máis rápida pero segue sendo cualificada. Os fíos de CNCZone sobre a optimización de traxectorias de ferramentas para máquinas como Biesse Rovers informan sistematicamente de que a xeración automatizada de traxectorias dá bos resultados para a maioría dos traballos, pero benefíciase da revisión manual en deseños aniñados complexos onde o algoritmo pode zigzaguear innecesariamente entre clústeres de perforación.
Mantemento preditivo e control de calidade da visión por computador
A segunda gran aplicación da IA é todo o que ocorre arredor do corte: manter a máquina en bo estado e inspeccionar as pezas que se desprenden dela.
O mantemento preditivo emprega a mesma pila de sensores que alimenta o control adaptativo. Os espectros de vibración do fuso, as curvas de corrente do motor e as tendencias de temperatura compáranse cos patróns que precederon a fallos anteriores. Cando o modelo detecta a formación dun patrón similar, sinala o problema días ou semanas antes de que a máquina falle realmente. Para os talleres que se atopan con problemas recorrentes Problemas e tempo de inactividade do fresador CNC, aquí é onde adoitan aparecer os aforros máis medibles, xa que unha falla non planificada do fuso nunha máquina industrial pode custar entre 5,000 e 25,000 $en reparacións, ademais do tempo de produción perdido. Os rolamentos, os parafusos de bólas, as guías lineais e os fusos mostran sinaturas preditivas antes dunha falla catastrófica.
O control de calidade por visión artificial dirixe cámaras de alta resolución á peza ou á zona de corte e executa o fluxo de imaxes a través de redes neuronais adestradas. O sistema pode detectar defectos superficiais, desviación dimensional, características perdidas e marcas de ferramentas mentres a peza aínda está na máquina. Cando se detecta un defecto, o controlador pode pausar o programa, volver cortar a característica ou desechar a peza e comezar de novo antes de que se desperdicie máis material. MoldMaking Technology documentou fluxos de traballo de bucle pechado nos que os datos de inspección das CMM se retroalimentan automaticamente no seguinte ciclo de mecanizado, o que apoia o que a industria denomina control de calidade por desprazamento á esquerda.
Para as liñas de mobles de panel e as celas de fresado ATC onde as pezas se aniñan e cortan a gran volume, a inspección de visión en proceso escala ben porque as cámaras poden montarse permanentemente e adestrarse unha vez nos produtos específicos do taller. O custo marxinal por peza inspeccionada aproxímase a cero despois da configuración inicial, que é exactamente onde destaca a economía da IA.
Software CAM asistido por IA: o panorama actual
O mercado do software CAM reorganizouse arredor da IA máis rápido do que a maioría dos usuarios de CNC esperaban. Agora existen 3 categorías.
Plataformas CAM de propósito xeral con funcións de IA inclúen Autodesk Fusion 360, Mastercam e HyperMill MAXX, Siemens NX CAM e ESPRIT. Estas ferramentas integran a aprendizaxe automática en operacións específicas como o desbaste adaptativo, a prevención de colisións e o recoñecemento de características, mantendo o fluxo de traballo CAM tradicional que coñecen os programadores.
Plataformas de automatización nativas da IA como Toolpath e CloudNC céntranse na automatización da ruta desde a solicitude de cotización ata o código G. Estas plataformas teñen como obxectivo comprimir a elaboración de orzamentos, a revisión do deseño para a fabricación e a programación CAM nun único fluxo de traballo impulsado por suxestións de IA. Os talleres de moldes e matrices lideraron a adopción xa que os deseños de moldes complexos benefícianse máis do recoñecemento automatizado de características.
IA integrada nos controladores é a categoría máis nova. Siemens Sinumerik One, Fanuc iHMI e as actualizacións de firmware emerxentes dos construtores de CNC de escritorio están a meter a aprendizaxe automática directamente no controlador, polo que o control adaptativo funciona mesmo cando o software CAM non o admite. Para os talleres que aínda usan Software de control CNC Mach3 ou instalacións máis antigas de Weihong Ncstudio, a ruta práctica adoita ser actualizar CAM primeiro e o controlador en segundo lugar.
Un punto de partida útil para a avaliación é o Lista de software de programación CNC, que describe o panorama das ferramentas CAM por capacidade e caso de uso. A partir de aí, as preguntas de compra fanse específicas: que materiais xa coñece o modelo de IA, cantos posprocesadores veñen preprobados, canto custa a subscrición durante 5 anos e canta reciclaxe necesitarán os programadores do taller.
En canto ao custo, as cifras reais publicadas nos fíos de prezos de software CAM de Practical Machinist e Hobby-Machinist sitúanse entre os 600 $ao ano para os paquetes básicos e entre os 3,000 e os 12 000 $por posto ao ano para as principais plataformas CAM melloradas con IA, con descontos dispoñibles para uso afeccionado e educativo. As matemáticas do retorno do investimento adoitan enmarcarse no tempo de programación aforrado. Un taller que factura as horas do programador a 75 $e recupera 6 horas á semana mediante asistencia de IA cobre unha subscrición de 3,000 $en aproximadamente 7 semanas.
O caso de negocio: retorno do investimento, custo e adopción para talleres CNC
A pregunta máis común que fan os propietarios de tendas é se a IA paga a pena para o seu establecemento en concreto. A resposta depende do volume, da mestura e da idade da máquina.
O mecanizado CNC con tecnoloxía de IA produce o maior retorno do investimento en 3 escenarios:
✓ Produción de alto volume onde os ciclos curtos se intensifican en miles de pezas.
✓ Xeometría complexa en materiais caros onde a rotura ou o refugallo de ferramentas é custoso.
✓ Funcionamento con luces apagadas ou case sen luces apagadas onde a máquina funciona sen supervisión e necesita tomar as súas propias decisións.
Para traballos personalizados de baixo volume onde cada traballo é diferente, a vantaxe da IA redúcese. O modelo necesita datos dos que aprender e un prototipo único lle dá pouco con que traballar. Esta é en parte a razón pola que moitos talleres de traballo adoptan a IA primeiro no seu software CAM, onde axuda co tempo de programación, e só máis tarde nos seus controladores, onde axuda coa execución.
Os períodos de recuperación da inversión, segundo os provedores de CAM e os talleres de moldes, oscilan entre os 9 e os 14 meses. O investimento inclúe licenzas de software, actualizacións de sensores cando sexa necesario, tempo de formación para programadores e operadores e custos de subscrición continuos. En comparación con isto, os talleres adoitan contar o tempo aforrado en programación, a redución de refugallos, unha maior vida útil das ferramentas e menos paradas imprevistas da máquina.
O custo que a miúdo se pasa por alto é a adaptación da forza de traballo. Os programadores que levan vinte anos escribindo traxectorias de ferramentas a man ás veces resístense ás suxestións da IA por orgullo profesional ou porque a IA se equivocou no primeiro traballo. Os talleres que teñen éxito coa IA tenden a involucrar aos seus mellores programadores no axuste do sistema en lugar de impoñelo, o que converte a experiencia en datos de adestramento en lugar de descartalos.
STYLECNC Hardware: enrutadores ATC e liñas de mobles de paneis como plataformas preparadas para IA
O hardware do mecanizado CNC con IA importa máis do que adoitan admitir os provedores de software. O software de IA non pode axustar unha velocidade de avance que a máquina non pode executar, non pode ler os datos de vibración sen os sensores e non pode funcionar sen un cambiador de ferramentas automático. A máquina ten que ser capaz de dar a resposta que a IA quere dar.
STYLECNC constrúe as súas liñas de produtos industriais tendo en conta esta capacidade estratificada. O Categoría de fresadora CNC ATC abrangue cambiadores de ferramentas automáticos lineais e de carrusel en carpintería, aluminio e 3D configuracións de fresado. O cambiador automático de ferramentas é a base de calquera lóxica de programación de IA que precise planificar secuencias de ferramentas en múltiples operacións sen intervención do operador. Sen el, a optimización por IA está limitada ao que pode facer unha soa ferramenta.
o liña de produción de mobles con paneis intelixentes mostra como é na práctica unha célula totalmente integrada e preparada para a IA. A liña inclúe carga automática, CAM aniñado, enrutamento ATC, rebordeado e etiquetado, con sensores e códigos de barras que rastrexan cada panel ao longo do fluxo de traballo. Unha vez que as tubaxes de datos estean no seu lugar, a superposición de capas de programación ou mantemento preditivo impulsados pola IA é unha actualización de software en lugar dunha revisión do hardware.
Para os talleres que planean unha folla de ruta de IA plurianual, a secuencia práctica adoita ser primeiro o hardware e despois o software. Mercar unha máquina cos cabeceiras de sensores, conectividade de rede e capacidade de control de tráfico aéreo para soportar a IA máis tarde é significativamente máis barato que modernizar unha máquina antiga despois. Revisando Fallos comúns do eixo do router CNC e a cobertura de sensores dunha máquina candidata antes da compra é o tipo de dilixencia debida que compensa cando o mantemento preditivo da IA se converte nunha partida orzamentaria 3 anos despois.
Glosario: Entidades clave no mecanizado CNC con IA
Usa este glosario como referencia rápida ao avaliar plataformas CAM con IA ou hardware CNC preparado para IA.
| Prazo | Definición |
|---|---|
| Control adaptativo | Axuste en tempo real da velocidade de avance, a velocidade do fuso ou a profundidade de corte en función da retroalimentación do sensor durante o mecanizado. |
| Optimización da ruta de ferramentas | Refinamento algorítmico do movemento da fresa para minimizar o tempo de ciclo, o desgaste da ferramenta e os defectos superficiais. |
| Mantemento preditivo | Predición de fallos nos compoñentes da máquina baseada no recoñecemento de patróns de sensores antes de que se produza o fallo. |
| Control de calidade da visión por computador | Inspección de pezas baseada en cámaras mediante redes neuronais para detectar defectos, dimensións e acabados. |
| Modelo de aprendizaxe automática | Algoritmo adestrado con datos históricos de mecanizado que mellora as súas predicións co paso do tempo. |
| Xemelgo dixital | Réplica virtual dunha máquina física empregada para simular, probar e optimizar ciclos antes de executalos en metal. |
| Informática Edge | Procesador integrado que executa a inferencia de IA localmente sen depender da conectividade á nube. |
| Mecanizado en bucle pechado | Fluxo de traballo no que os resultados da inspección se retroalimentan automaticamente nos parámetros de mecanizado. |
| Recoñecemento de características | Capacidade do software CAM que identifica as características xeométricas nun modelo CAD e asigna as operacións axeitadas. |
| Limpeza adaptativa | Estratexia de traxectoria de ferramentas de desbaste que mantén un enganche constante da fresa, a miúdo mellorada por IA. |
Preguntas máis frecuentes
A IA substitúe aos maquinistas CNC e aos programadores CAM?
Non. As discusións no fío "AI CAM que hai fóra" de Practical Machinist e o consenso máis amplo da industria apuntan a que a IA aumenta en lugar de substituír aos operadores cualificados. Os programadores CAM pasan á revisión das traxectorias de ferramentas xeradas pola IA e ao axuste do sistema. Os maquinistas aínda se encargan da fixación, a configuración, a xestión de excepcións e as decisións que a IA non pode facer só a partir dos datos dos sensores. O cambio está na combinación de habilidades, non no número de persoal, e os talleres que involucran a programadores experimentados no despregamento da IA ven as transicións máis suaves.
Cal é o retorno do investimento típico nun software CAM con tecnoloxía de IA para unha pequena tenda?
Os fíos de discusión sobre prezos de software CAM para afeccionados e para practicantes sitúan as subscricións no mundo real entre 600 $ao ano para paquetes básicos e entre 3,000 e 12 000 $por posto ao ano para plataformas melloradas con IA. Os talleres adoitan recuperar o custo nun prazo de 8 a 14 meses grazas á redución do tempo de programación, as taxas de refugallo máis baixas e a unha maior vida útil das ferramentas. Os cálculos son máis favorables para os talleres que realizan volumes de produción ou xeometrías complexas, onde as ganancias por peza pequenas se acumulan.
Pode a velocidade de avance adaptativa da IA danar a miña máquina CNC?
O fío de discusión sobre a velocidade de avance adaptativa de Practical Machinist aborda esta preocupación directamente. O control adaptativo le a carga do fuso, a vibración e a corrente e axusta o avance dentro dos límites preestablecidos. Se se configura correctamente, protexe a máquina ao reducir a forza cando as condicións se volven difíciles. O risco é usar a IA para enmascarar un problema real, como unha ferramenta desafilada ou un dispositivo de fixación defectuoso. Os operadores experimentados salientan a importancia de comprobar a cordura do que está a facer o sistema en lugar de confiar nel cegamente.
Como mellora a IA a optimización das traxectorias de ferramentas en comparación coa CAM tradicional?
Os fíos de optimización de traxectorias de ferramentas de CNCZone e a documentación do provedor de CAM describen varias melloras: eliminación de retraccións de ferramentas e patróns en zigzag innecesarios, selección de estratexias de corte que coincidan coa xeometría da peza, mantemento dun enganche constante durante o desbaste e elección da orde das ferramentas para minimizar os cambios de ferramentas. As melloras reportadas inclúen tempos de ciclo dun 10 a un 30 por cento máis curtos e unha vida útil da ferramenta un 40 por cento máis longa de media, cos maiores beneficios en mecanizados complexos. 3D pezas e series de produción aniñadas.
Que sensores necesito para engadir IA a unha máquina CNC existente?
Os colaboradores de Practical Machinist e os provedores de CAM coinciden en que o conxunto mínimo de sensores é a monitorización da corrente do fuso, acelerómetros de vibración na carcasa do fuso e sondas de temperatura no motor principal e nos rolamentos. Para o control de calidade da visión por computador, engádese unha cámara de alta resolución montada na zona de traballo. Moitas máquinas máis novas envíanse con estes sensores instalados. As máquinas máis antigas adoitan aceptar adaptacións, aínda que a calibración leva tempo e os datos deben conectarse a un controlador ou procesador de bordo capaz de executar a inferencia de IA.
É útil a IA para o mecanizado de moldes e matrices?
MoldMaking Technology informou repetidamente sobre a adopción da IA nos talleres de moldes, incluíndo a integración do xemelgo dixital de Siemens Sinumerik One e plataformas como Atomic Industries que automatizan o deseño de moldes e a programación CAM. Os traballos con moldes benefícianse especialmente porque as cavidades complexas, o aceiro para ferramentas caro e as tolerancias axustadas recompensan cada redución do tempo de ciclo e cada rotura de ferramenta evitada. Os fluxos de traballo de inspección en bucle pechado onde os datos da CMM se retroalimentan ao mecanizado agora están implementados na produción en talleres de moldes de todo o mundo.
STYLECNC Os fresadores CNC industriais, as liñas de produción de mobles de panel e os centros de mecanizado ATC están deseñados como plataformas de hardware preparadas para a IA. Póñase en contacto co STYLECNC equipo para unha avaliación de que configuración se adapta mellor ao seu volume de produción, combinación de materiais e folla de ruta de IA, ou revise o Catálogo de software CAD/CAM Lista de software de programación CNC para mapear a túa pila de software con hardware preparado para IA antes do teu próximo investimento en equipamento.