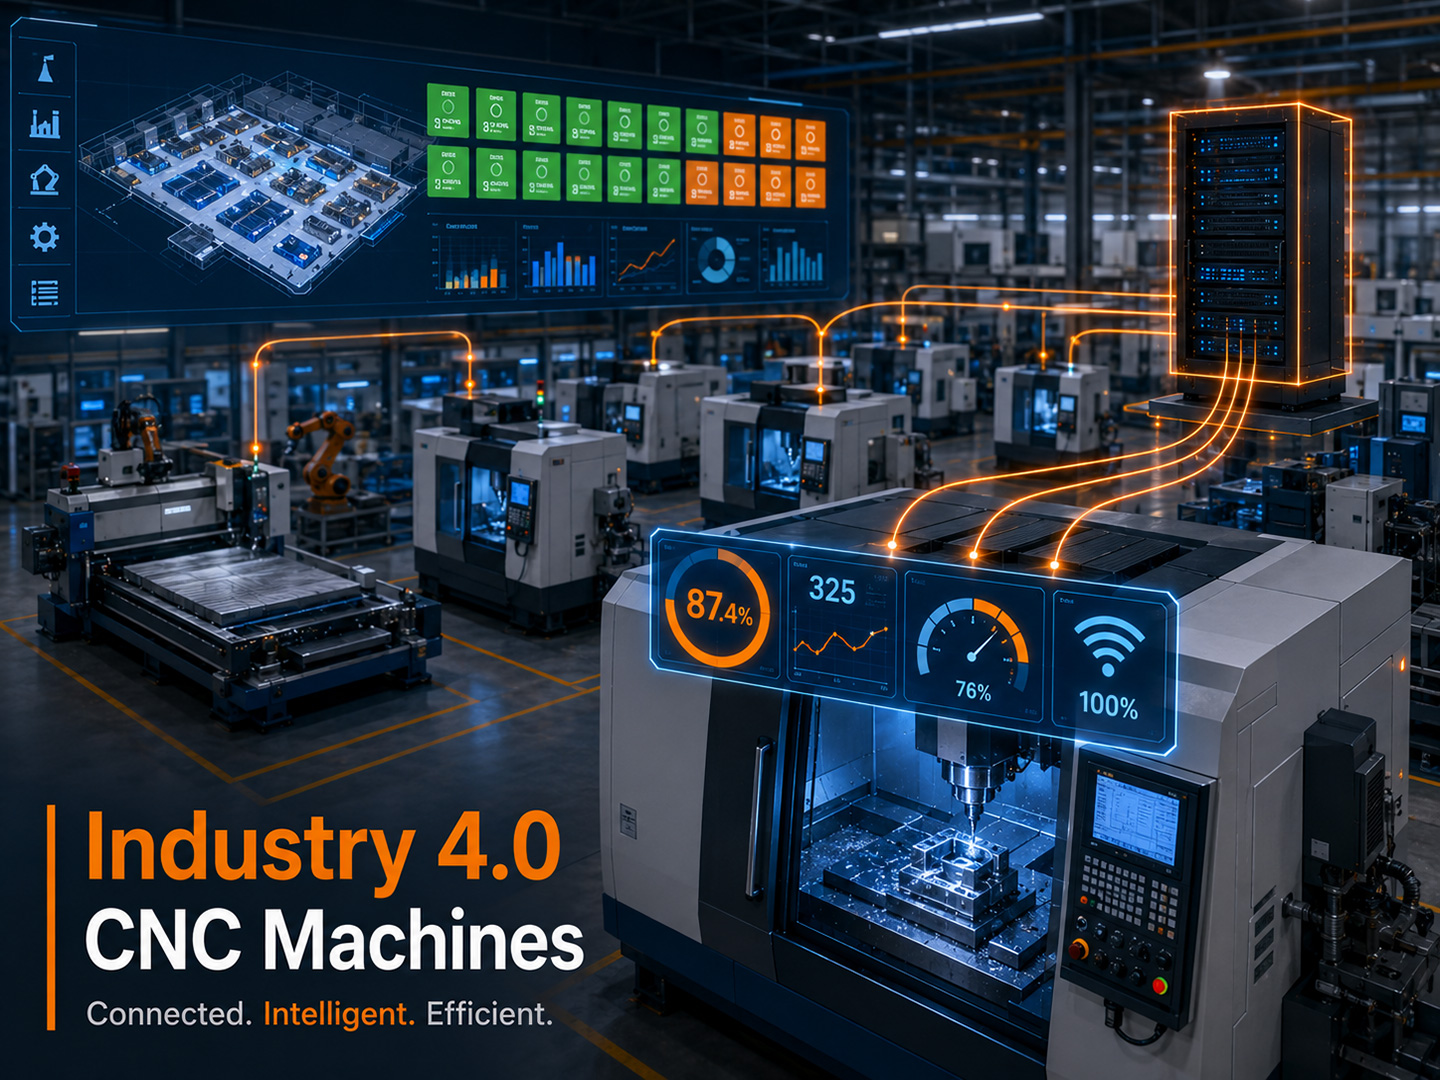
A frase abrangue un amplo espectro. En resumo, unha Industria 4.0 Máquina CNC podería simplemente publicar o seu estado de execución (corte, inactividade, alarma) nun panel de control da planta de produción. No extremo sofisticado, a mesma máquina atópase dentro dun bucle pechado onde o MES programa os seus traballos, o ERP recibe os seus recontos de saída en tempo real, os activadores de mantemento preditivo das tendencias actuais do fuso e os datos de calidade da inspección en proceso alimentan o seguinte programa. Ambos extremos cualifican como Industria 4.0; difiren en madurez, non en tipo.
O que distingue o mecanizado CNC da Industria 4.0 dunha máquina CNC independente é a conectividade e o contexto. Unha máquina CNC tradicional executa un programa e produce pezas. Unha máquina CNC da Industria 4.0 fai o mesmo á vez que xera un fluxo de datos continuo que o resto da fábrica pode usar para programar o traballo, predicir fallos, medir o rendemento e mellorar a calidade.
A arquitectura da industria 4.0: dos sensores ao ERP
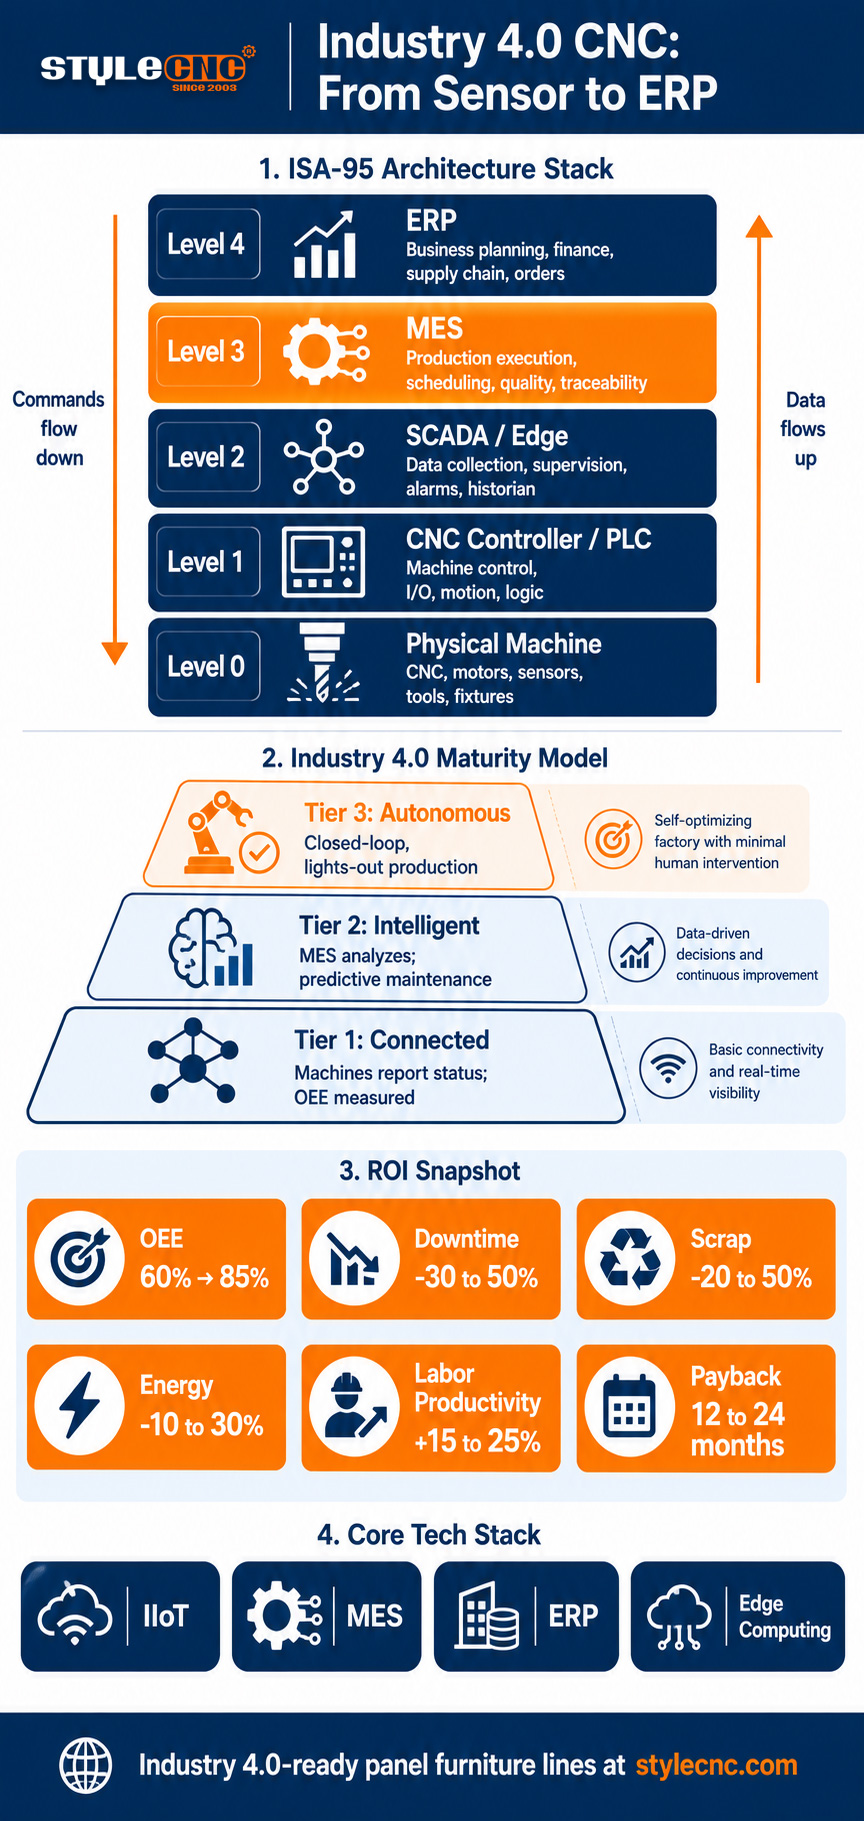
A arquitectura dominante para o mecanizado CNC da Industria 4.0 segue o estándar ISA-95, que define 5 niveis xerárquicos de control de fabricación. O diagrama seguinte mostra como os datos flúen cara arriba pola pila desde os sensores físicos ata os sistemas empresariais, mentres que os comandos e as programacións flúen cara abaixo na dirección oposta.
NIVEL 4 ERP / Planificación empresarial
Programación, inventario, finanzas
MES DE NIVEL 3 / Operacións de fabricación
Seguimento da produción, OEE, trazabilidade
SCADA DE NIVEL 2 / Computación de bordo
Agregación de datos, análise local
Controlador CNC / PLC de NIVEL 1
Lóxica de máquinas, control de movemento
NIVEL 0 Capa física
Sensores, actuadores, a propia máquina
A maior parte do traballo de transformación da Industria 4.0 prodúcese no Nivel 3, onde se atopa o Sistema de Execución de Fabricación. O MES é a capa que conecta a realidade da planta de produción coa planificación empresarial. Recolle o estado da máquina desde abaixo, traduce as ordes de traballo do ERP en programas executables, calcula o OEE en tempo real e aplica parámetros de proceso como versións de programas aprobadas e ferramentas certificadas.
Os datos flúen pola pila de datos continuamente: as lecturas dos sensores entran no controlador, o estado da máquina entra en sistemas periféricos ou SCADA, os datos de produción agregados entran en MES e os informes a nivel de negocio entran en ERP. Os comandos flúen cara abaixo: o ERP publica ordes de traballo, o MES prográmaas nas máquinas, os controladores executan os programas e os actuadores realizan o traballo. Os dous fluxos funcionan simultaneamente, o que fai que a arquitectura sexa de bucle pechado en lugar de simplemente conectada.
O modelo de madurez da Industria 4.0 de 3 niveis
A maioría dos talleres non fan a transición do CNC tradicional á Industria 4.0 completa nun só paso. Suben por unha escaleira de madurez, e cada nivel ofrece rendementos medibles que financian o seguinte. O modelo de 3 niveis que se mostra a continuación describe o camiño.
NIVEL 1: Conectado
As máquinas informan do estado a un sistema central. O taller sabe en tempo real que máquinas están cortando, cales están inactivas e cales teñen alarmas. A OEE pódese medir en lugar de estimar. Este nivel por si só a miúdo saca á luz verdades incómodas: os talleres que pensaban que funcionaban cun OEE do 72 ao 76 por cento adoitan descubrir que a cifra real está máis preto do 42 por cento unha vez que os datos dixitais substitúen os informes do operador. O investimento de nivel 1 é pequeno. Pódese montar un sensor de corrente no motor do eixo máis un microcontrolador Wi-Fi por menos de 200 $por máquina utilizando pezas estándar.
NIVEL 2: Intelixente
Os datos analízanse e actúese en consecuencia. Os paneis MES detectan os obstáculos. O mantemento preditivo sinala os fusos antes de que fallen. A integración CAM e ERP elimina a entrada manual de datos entre sistemas. Os datos de calidade flúen de volta aos parámetros de mecanizado. Un OEE de primeira clase do 85 por cento convértese nun obxectivo realista. Este nivel require investimento en software MES, actualizacións de sensores onde sexa necesario e infraestrutura de conectividade, incluídos os protocolos OPC-UA ou MTConnect en toda a frota de máquinas.
NIVEL 3: Autónomo
A fábrica pecha o ciclo. As máquinas prográmanse automaticamente segundo as previsións de demanda do ERP. Os axustes impulsados pola IA prodúcense durante o corte sen intervención humana. A produción sen tripulación funciona durante a noite e o mantemento preditivo prevén as avarías antes de que provoquen tempo de inactividade. Poucos talleres alcanzaron o Nivel 3 completo, e a maioría dos que o fixeron pertencen á industria aeroespacial, automotriz ou electrónica de alto volume. O investimento de capital varía de significativo a substancial dependendo do tamaño da planta e do estado inicial da frota.
Tecnoloxías principais: IoT, MES, ERP e Edge Computing
Catro categorías tecnolóxicas impulsan a pila CNC da Industria 4.0. Cada unha delas aborda unha capa específica da arquitectura e a forma en que se conectan determina o madurez que pode alcanzar a implementación.
IoT industrial (IIoT). A capa de sensores e conectividade. As máquinas CNC modernas inclúen capacidade IIoT integrada, pero a maioría dos talleres existentes operan frotas mixtas onde a máquina media ten uns 9 anos. Os estudos de mercado suxiren que o 47 % das empresas industriais aínda non despregaron activos intelixentes conectados. As opcións de modernización, como sensores de corrente de fuso, acelerómetros de vibración e pasarelas perimetrais, incorporan as máquinas herdadas á capa IIoT por unha fracción do custo da substitución.
Sistema de execución de fabricación (MES). A capa de operacións. O MES xestiona o seguimento da produción, a monitorización da OEE, a programación, a xestión da calidade e a rastrexabilidade. É onde se xera a maior parte do retorno do investimento (ROI) medible da Industria 4.0, porque converte os datos brutos da máquina en decisións de produción procesables. As plataformas MES comúns en entornos CNC inclúen Ignition, Siemens Opcenter, Plex e SAP MII, con opcións de código aberto e nube LightW8 tamén dispoñibles para talleres máis pequenos.
Integración con ERP. A capa empresarial. A integración con ERP pecha a brecha entre o que fai a planta e o que está a planificar a empresa. Cando as ordes de traballo de ERP chegan automaticamente a MES e os resultados da produción volven a ERP sen entrada manual, a programación vólvese sensible á realidade. Os patróns clave de integración usan API REST, OPC-UA ou conectores específicos do provedor entre SAP, Oracle, Microsoft Dynamics ou NetSuite e MES.
Computación perimetral. A capa de intelixencia local. Os dispositivos perimetrais atópanse entre as máquinas e a nube, executando análises localmente onde a latencia, o ancho de banda ou a ciberseguridade impiden que todo flúa a un sistema central. A computación perimetral é o que fai posible o control adaptativo, o mantemento preditivo e a inspección de calidade en tempo real na planta de produción sen atrasos de ida e volta a un centro de datos distante.
ROI: Medición do retorno do investimento na Industria 4.0
As matemáticas do retorno do investimento (ROI) para CNC da Industria 4.0 aplícanse a varias categorías á vez. Cada categoría ten rangos industriais típicos, cos talleres máis pequenos que adoitan obter retornos no extremo inferior de cada rango e os entornos de produción máis grandes que obteñen máis. A táboa seguinte resume as categorías de retorno esperado.
| Categoría de retorno do investimento | Mellora típica | Fonte de ganancia |
|---|---|---|
| Mellora da OEE | de 60% ata o 85% | Visibilidade en tempo real, cumprimento do horario, redución de microparadas |
| Redución do tempo de inactividade non planificado | 30 a 50 por cento | Mantemento preditivo baseado no recoñecemento de patróns de sensores |
| Redución de refugallos e retraballos | 20 a 50 por cento | Monitorización da calidade durante o proceso, versións de programa obrigatorias |
| Consumo de enerxía | 10 a 30 por cento | Detección de tempo de inactividade, tempos de ciclo optimizados, modo de espera intelixente |
| Produtividade laboral | 15 a 25 por cento de ganancia | Recollida automatizada de datos, redución de contactos manuais, eficiencia na programación |
| Custo de mantemento de inventario | 10 a 20 por cento | A integración do ERP permite o fluxo de materiais xusto a tempo |
| Custo da calidade (COPQ) | Reducir de 15-20% ingresos | A inspección durante o proceso impide a propagación de defectos augas abaixo |
| Período de amortización típico | 12 a meses 24 | Efecto acumulativo das categorías anteriores na marxe operativa |
O maior contribuínte individual á maioría dos cálculos do retorno do investimento (ROI) é o salto da OEE (Object Efficiency Enhanced Products). Un taller que funciona cun 60 % de OEE ten a mesma capacidade de hardware que un taller que funciona cun 85 %, coa diferenza na disciplina de información e procesos. Pechar esa brecha nas máquinas existentes adoita ser máis barato e rápido que mercar máis máquinas, razón pola cal os provedores de MES e os integradores de IIoT enmarcan a Industria 4.0 como unha estratexia de expansión da capacidade en lugar dunha iniciativa de custos puros.
Caso práctico: STYLECNC Liña de produción de mobles de paneis intelixentes
STYLECNC constrúe liñas de produción CNC de nivel empresarial que exemplifican os principios da Industria 4.0 na fabricación de mobles. O liña de produción de mobles con paneis intelixentes integra a carga automática, a CAM de aniñamento intelixente, o fresado CNC ATC, a perforación, o rebordeado e o etiquetado baseado en código de barras nun único fluxo de traballo conectado. Cada panel que entra na liña é rastrexado individualmente ao longo de cada operación, cos datos dos sensores e as contas de ciclos que flúen a un sistema de monitorización central.
A arquitectura de referencia para esta liña sitúa STYLECNC maquinaria nos niveis 0 a 2 da xerarquía ISA-95, con MES e ERP despregados polo cliente nos niveis 3 e 4. O liña de produción de mobles de paneis de fresadora CNC totalmente automática configuración é o punto de partida máis común, admite CAM de aniñamento completo, carga automática de chapas e perforación e rebandeado de bordos sincronizados augas abaixo. O fresadora CNC de aniñamento intelixente para a fabricación de armarios ofrece a mesma capacidade de aniñamento e seguimento para talleres de ebanistería máis pequenos.
Entre os resultados medibles que está deseñado para acadar este tipo de liña de produción inclúense a mellora da OEE (Offre Efficiency Enhanced Products) desde as liñas de base típicas de frotas mixtas ata o rango do 75 ao 85 por cento, unha redución do 30 ao 50 por cento no tempo de inactividade non planificado cando se combina con mantemento preditivo impulsado por MES e unha redución do 20 ao 50 por cento mediante deseños de aniñamento forzados e fluxo de materiais validado por código de barras. As ganancias de rendemento do 5 ao 15 por cento no primeiro trimestre piloto son habituais cando os talleres superpoñen a programación conectada á liña existente.
Máis alá dos mobles, os mesmos principios da Industria 4.0 son visibles en STYLECNC solucións verticais para a industria, incluíndo Sistemas de corte e soldadura por láser para a fabricación de baterías de ións de litio Robots de soldadura láser de fibra industrial para a fabricación de automóbilesAmbas as implementacións empregan o mesmo fluxo de datos de sensores a ERP con integración MES específica para cada sector, o que demostra que a Industria 4.0 non é un único produto, senón unha arquitectura de sistemas aplicada a calquera ambiente de produción que execute o taller.
Glosario: Termos CNC da Industria 4.0
Emprega esta referencia ao avaliar provedores da Industria 4.0, planificar a arquitectura ou revisar a documentación de MES e ERP.
| Prazo | Definición |
|---|---|
| Industria 4.0 | A cuarta revolución industrial definida pola IoT, os sistemas ciberfísicos, a IA e a fabricación conectada. |
| MES | Sistema de execución de fabricación. Capa de software entre o ERP e a planta de produción que xestiona a produción en tempo real. |
| ERP | Planificación de recursos empresariais. Capa do sistema empresarial que xestiona as finanzas, o inventario, a planificación e a xestión de pedidos. |
| OEE | Eficacia xeral do equipo. Produto da dispoñibilidade, o rendemento e as taxas de calidade. O obxectivo de clase mundial é o 85 por cento. |
| IIoT | Internet das cousas industrial. Rede de sensores, controladores e dispositivos perimetrais que xeran datos na planta de produción. |
| MTConnect | Protocolo de comunicacións aberto deseñado especificamente para o intercambio de datos de máquinas CNC. |
| OPC UA | Estándar aberto de comunicacións industriais amplamente utilizado para o fluxo de datos de máquina a sistema. |
| ISA-95 | Norma internacional que define a xerarquía de integración entre os sistemas empresariais e a planta de produción. |
| Espazo de nomes unificado (UNS) | Arquitectura de fonte única de verdade onde todos os datos da fábrica flúen a través dun espazo de nomes común. |
| Computación de bordes | Análises locais realizadas na máquina ou preto dela en lugar de nunha nube ou centro de datos distante. |
Preguntas máis frecuentes
Merece a pena a Industria 4.0 para un pequeno taller de CNC?
As discusións no fío "Industria 4.0: alguén se une ao carro?" de Practical Machinist mostran opinións contraditorias. A avaliación honesta é que a conectividade simple (Nivel 1) case sempre paga a pena porque o custo é baixo e a visibilidade da OEE é inmediatamente útil. A implementación MES completa (Nivel 2 e superior) ten máis sentido para talleres que executan 10 ou máis máquinas, combinacións de traballos complexas ou traballo de produción onde unha pequena OEE gaña composto a través de miles de pezas.
Canto custa un sistema MES para un taller CNC?
Os prezos dos sistemas MES varían moito segundo a capacidade e o tamaño do taller. As plataformas de código aberto como Ignition pódense despregar por uns poucos miles de dólares máis a man de obra de integración. Os sistemas comerciais de nivel medio de Plex, Siemens Opcenter ou Epicor custan entre 20 000 e 100 000 dólares para talleres de tamaño medio típicos. As despregamentos empresariais de SAP MII ou Oracle Manufacturing Cloud en grandes plantas ascenden a millóns. A cobertura de enxeñaría de fabricación para pequenas e medianas empresas sinala que se pode montar unha conectividade caseira sinxela con pezas estándar por uns 150 dólares por máquina para a monitorización básica do estado do fuso.
Podo conectar máquinas CNC antigas a un sistema da Industria 4.0?
Si. Os analistas do sector sinalan que a máquina CNC media dos talleres dos Estados Unidos ten uns 9 anos de antigüidade, polo que a conectividade de modernización é o patrón de despregamento dominante, non a substitución por instalacións novas. Entre as estratexias de modernización habituais inclúense os adaptadores MTConnect, os microcontroladores de sensores de corrente no fuso, os acelerómetros de vibración e as pasarelas de perímetro que traducen os protocolos de controlador propietarios en fluxos de datos abertos. A maioría das máquinas herdadas poden unirse a unha rede da Industria 4.0 sen substitución do controlador.
Cal é o OEE típico para un taller de CNC?
O OEE de primeira clase é do 85 por cento, pero o OEE típico de fabricación rolda o 60 por cento. A diferenza é practicamente invisible ata que a monitorización dixital a mide. Un exemplo dunha pequena ou mediana empresa documenta un taller que pensaba que estaba a executar un OEE do 72 ao 76 por cento durante 5 anos, pero a medición dixital real mostraba o 42 por cento. A discrepancia proviña de paradas curtas, cambios de horario e tempo de inactividade infradeclarados que os informes en papel non rexistraban.
Cal é a diferenza entre MES e ERP?
O ERP xestiona funcións a nivel empresarial como finanzas, inventario, xestión de pedidos e planificación de alto nivel. O MES xestiona funcións a nivel de produción como a programación en tempo real, a monitorización de máquinas, o seguimento da calidade e a medición de OEE. O ERP está no nivel 4 de ISA-95 e funciona en prazos de horas a días; o MES está no nivel 3 e funciona en prazos de segundos a minutos. Os dous sistemas intégranse para que as ordes de traballo do ERP flúan ás programacións MES e os resultados da produción MES volvan ao ERP para a facturación e as actualizacións de inventario.
Como poño en marcha un proxecto piloto da Industria 4.0 no meu taller de CNC?
Fontes do sector como SME, Excellerant e Jitbase coinciden nun patrón similar. Comeza cunha auditoría de conectividade para confirmar que máquinas xa poden publicar datos e cales necesitan adaptacións. Escolle unha célula de produción ou unha máquina crítica para o proxecto piloto. Conéctaa, mide o OEE de referencia durante 2 a 4 semanas e obrígache a obter un aumento do rendemento do 5 ao 15 por cento no primeiro trimestre do proxecto piloto. Documenta o que funciona e despois expande. Os talleres que intentan implementar MES en toda a planta nunha soa fase xeralmente teñen dificultades; os talleres que o proban primeiro adoitan ter éxito.
The Bottom Line
O mecanizado CNC da Industria 4.0 non se trata tanto de mercar máquinas novas senón de converter as máquinas que xa posúe un taller en participantes dun sistema de fabricación conectado. A conectividade de nivel 1 é accesible para case calquera taller hoxe en día. A implementación de MES de nivel 2 ofrece o maior retorno do investimento medible e é o obxectivo natural a medio prazo para a maioría dos entornos de produción. A autonomía de nivel 3 é a dirección a longo prazo para os talleres co volume e a complexidade para xustificar o investimento.
STYLECNC As liñas de produción industrial, incluída a liña de mobles con paneis intelixentes, están deseñadas como plataformas preparadas para a Industria 4.0 con cobertura de sensores, conectividade de rede e arquitectura de controlador que se integra perfectamente cos sistemas MES e ERP despregados polos clientes. Póñase en contacto co STYLECNC equipo ou revisar o solucións de produción de mobles de panel e o máis amplo catálogo de liñas de produción de mobles para falar sobre a integración da Industria 4.0 para a súa implementación de Nextion.